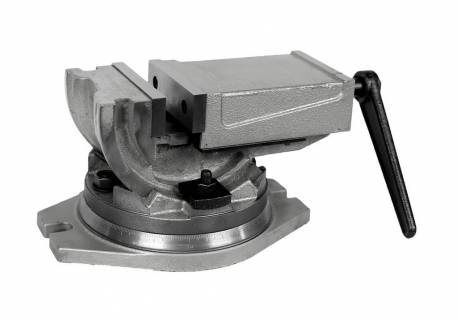
Тиски станочные прецизионные 2-х осевые Metal Master ТСтП2хО125
Тиски127
Пильные полотна306
Резцы токарные78
Вращающийся центр55
Токарные патроны22
Планшайбы4
Светильники2
Подвижные люнеты5
Неподвижные люнеты5
Поворотные столы9
Делительные головки
СОЖ7
Заточные станки34
Шлифовальные круги8
Прижимы и прихваты
Патроны фрезерные66
Быстросменные резцедержатели2
Диски пильные6
Патроны сверлильные 5
Рольганги23
Борфрезы2
Метчики и плашки2
Сверла40
Фрезы концевые HSS2
Тиски станочные прецизионные 2-х осевые Metal Master ТСтП2хО125
14 245
₽
Скидка
5 698
₽
Скидка 5 698 ₽
8 547 ₽
14 245
₽
1. НАЗНАЧЕНИЕ И ОПИСАНИЕ
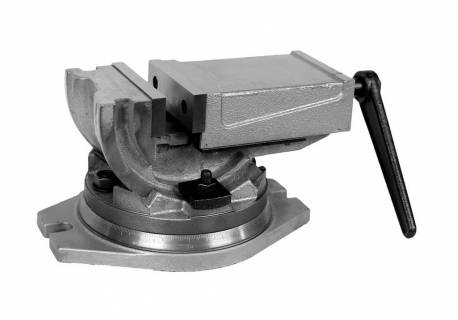
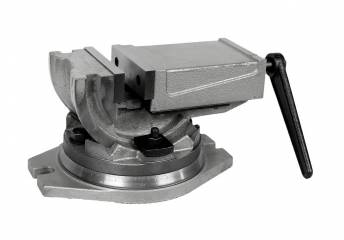
Тиски станочные прецессионные 2-х осевые ТСтП2хО125 предназначены для фрезерных, строгальных, шлифовальных, сверлильных и слесарных работ, требующих крепления обрабатываемых деталей под углом к вертикальной плоскости. Угол поворота в вертикальной плоскости 90˚, в горизонтальной - 360 ˚.
2. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
2.1. Тиски изготавливаются в соответствии с ISO 9001. Корпусные детали изготавливаются из высококачественного чугуна.

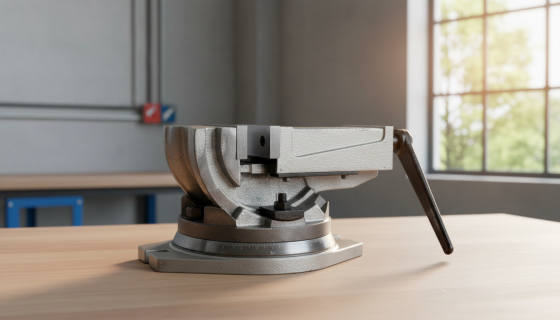
Рис. 1. Тиски станочные прецессионные 2-х осевые
2.2. Основные параметры и размеры станочных глобусных тисков приведены в таблице 1:
Таблица 1
Основные технические характеристики
| Модель | ТСтП2хО125 |
|---|---|
| Ширина губок s, мм | 125 |
| Максимальных ход губок, м | 95 |
| Высота губок h, мм | 45 |
| Ширина крепежного паза k, мм | 18 |
| Ширина присоединительного квадрата ходового винта, мм | 19 |
| Диаметр крепежных болтов, мм | М16 |
| Цена деления шкалы угла поворота | 1˚ |
| Максимальный угол наклона по вертикали | 90˚ |
| Тип винта | закрытый |
| Максимальное усилие зажима, кгс | 3500 |
| Расстояние между отверстиями крепёжных элементов, мм | 270 |
| Длина, мм | 210 |
| Габаритные размеры упаковки, мм | 410×240×180 |
| Масса, кг | 23 |
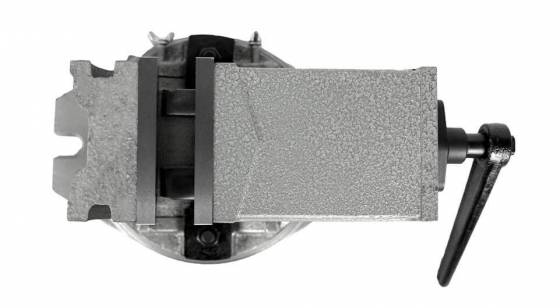
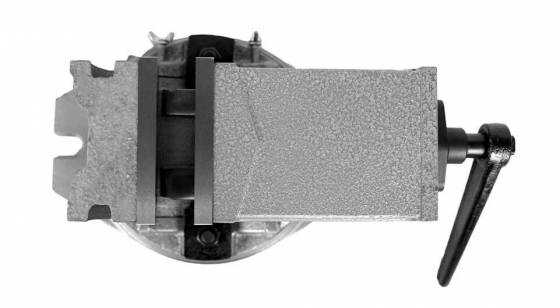
2.3. Губки тисков закалены.

Рис. 2. Закаленные губки тисков
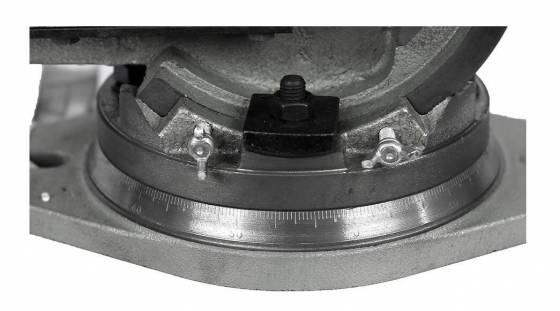
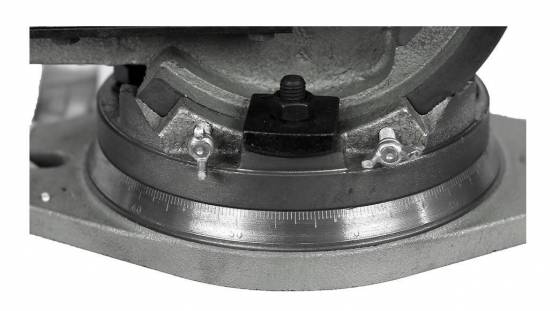
2.4. Поворотная база корпуса градуирована по шкале с шагом в 1 градус. Шкала определена гравировкой, что обеспечивает качество и длительность эксплуатации тисков.

Рис. 3. Поворотная база со шкалой
2.5. Тиски позволяют проводить обработку деталей, обеспечивая точностные характеристики базирования, представленные в таблице 2.
Точностные характеристики базирования закрепляемых заготовок
| № пп | Точностной параметр | Допустимая погрешность | |
| 1 |
| Параллельность верхней установочной базы к основанию стола станка (на базовой длине 100 мм, по любым двум взаимно перпендикулярным направлениям) | не более 0,06 мм |
| 2 |
| Перпендикулярность неподвижной и подвижной губок тисков к верхней установочной базе (на базовой длине 100 мм) | не более 0,05 мм |
| 3 |
| Параллельность подвижной и неподвижной губок в направлении ширины (на базовой длине 100 мм) | не более 0,05 мм |
| 4 |
| Параллельность осей, закрепленных заготовок, в положении угла подъема α1=30˚ и в положении угла подъема α2="60˚ (на базовой длине закрепленной заготовки 100 мм), т.е. перекос осей перемещаемой заготовки от положения от угла наклона α1 до угла наклона α2 | не более 0,08 мм |
3. УСЛОВИЯ ЭКСПЛУАТАЦИИ
3.1. Перед установкой тисков на верстак, их необходимо расконсервировать.
3.2. Установить тиски на стол станка, тиски закрепить болтами по ГОСТ 13152.
3.3. Закрепить заготовку в тисках, перемещая подвижную губку с помощью ходового винта.
3.4. После того как корпус тисков установлен по вертикали, сначала закрутить выступающий винт, затем затянуть фиксирующие гайки. Установить тиски по горизонтали и затянуть поворотную платформу.
3.4. Смазку направляющих винтовой пары и других трущихся поверхностей производить раз в смену с предварительной очисткой этих мест от стружки, пыли, грязи.
3.5. Осевой люфт ходового винта устраняется регулировочным винтом.
3.6. Условия эксплуатации тисков – ГОСТ 15150 в закрытом помещении при отсутствии паров агрессивных веществ, вызывающих коррозию тисков.
Не допускается при затягивании ходового винта тисков для фиксации заготовки, применять ударные нагрузки на рукоятку зажима, а также дополнительные усилители. Это приводит к снижению точностных характеристик или поломке тисков.
4. КОМПЛЕКТНОСТЬ
В комплект входят:
5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. Рукоятка тисков и накладные губки не должны иметь забоин и заусенцев.
5.2. Тиски должны иметь устройство, предотвращающее полное вывинчивание ходового винта из гайки.
5.3. Отверстие головки винта должно иметь с двух сторон фаски для предохранения рук рабочего от защемления.
5.4. Крепление тисков должно быть надежным, исключающим самопроизвольное ослабление в процессе работы.
5.5. Запрещается применять ударную нагрузку на рукоятку тисков при зажиме и удлинении рукоятки.
5.6. Тиски должны выдерживать проверку на прочность с превышением усилия зажима на 25%.
Мы вышлем Вам инструкцию!
Климентий
Климентий
Какая на них гарантия?
Александр Куликов
Технический директор
ООО «МеталМастер»
Здравствуйте! При правильном использовании гарантия на тиски ТСтП2хО125 будет сохраняться в течение года
Василий Викторович
Василий Викторович
Тиски придут уже собранные?
Александр Куликов
Технический директор
ООО «МеталМастер»
Здравствуйте! Да, тиски приходят в собранном состоянии. Единственное, что Вам необходимо будет сделать - установить рукоять на тиски
Тимофей
Тимофей
Какой угол поворота в горизонтальной плоскости?
Александр Куликов
Технический директор
ООО «МеталМастер»
Здравствуйте! Угол поворота тисков в горизонтальной плоскости составляет 360°.
Малышев Даниил
Малышев Даниил
Какая ширина у крепежных отверстий?
Александр Куликов
Технический директор
ООО «МеталМастер»
Добрый день! Ширина крепежных пазов составляет 18 мм.