Тиски станочные прецизионные 2-х осевые Metal Master ТСтП2хО160
Тиски127
Пильные полотна306
Резцы токарные114
Вращающийся центр55
Токарные патроны22
Планшайбы4
Светильники2
Подвижные люнеты5
Неподвижные люнеты5
Поворотные столы9
Делительные головки4
СОЖ7
Заточные станки34
Шлифовальные круги8
Прижимы и прихваты3
Патроны фрезерные66
Быстросменные резцедержатели8
Диски пильные6
Патроны сверлильные 5
Рольганги23
Борфрезы2
Метчики и плашки4
Сверла51
Фрезы концевые HSS2
Тиски станочные прецизионные 2-х осевые Metal Master ТСтП2хО160
21 945
₽
Скидка
8 778
₽
Скидка 8 778 ₽
13 167 ₽
21 945
₽
1. НАЗНАЧЕНИЕ И ОПИСАНИЕ
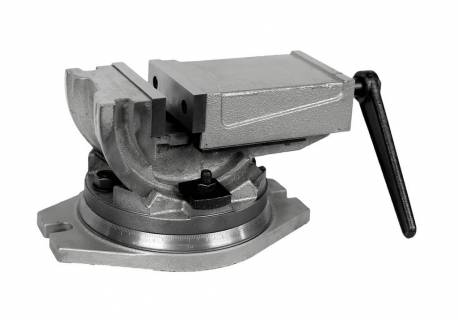
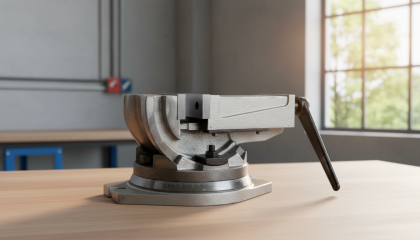
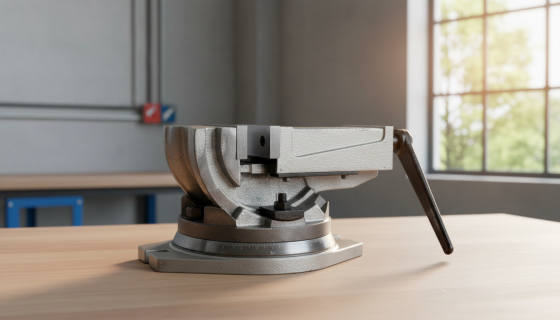
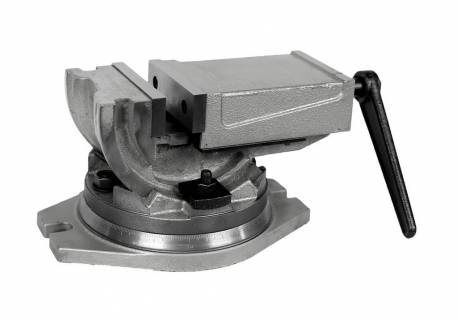
Тиски станочные прецессионные 2-х осевые ТСтП2хО160 предназначены для фрезерных, строгальных, шлифовальных, сверлильных и слесарных работ, требующих крепления обрабатываемых деталей под углом к вертикальной плоскости. Угол поворота в вертикальной плоскости 90˚, в горизонтальной - 360 ˚.
2. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
2.1. Тиски изготавливаются в соответствии с ISO 9001. Корпусные детали изготавливаются из высококачественного чугуна.

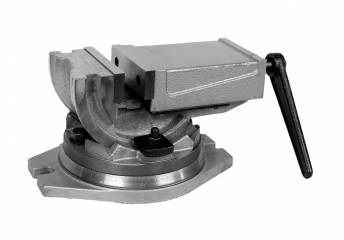
Рис. 1. Тиски станочные прецессионные 2-х осевые
2.2. Основные параметры и размеры станочных глобусных тисков приведены в таблице 1:
Таблица 1
Основные технические характеристики
| Модель | ТСтП2хО160 |
|---|---|
| Ширина губок s, мм | 160 |
| Максимальных ход губок, м | 120 |
| Высота губок h, мм | 50 |
| Ширина крепежного паза k, мм | 18 |
| Ширина присоединительного квадрата ходового винта, мм | 19 |
| Диаметр крепежных болтов, мм | М16 |
| Цена деления шкалы угла поворота | 1˚ |
| Максимальный угол наклона по вертикали | 90˚ |
| Тип винта | закрытый |
| Максимальное усилие зажима, кгс | 4000 |
| Расстояние между отверстиями крепёжных элементов, мм | 300 |
| Длина, мм | 270 |
| Габаритные размеры упаковки, мм | 440×260×200 |
| Масса, кг | 33 |
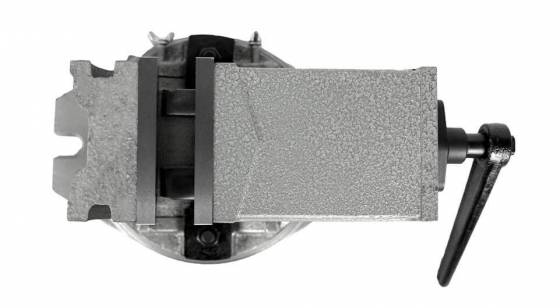
2.3. Губки тисков закалены.

Рис. 2. Закаленные губки тисков
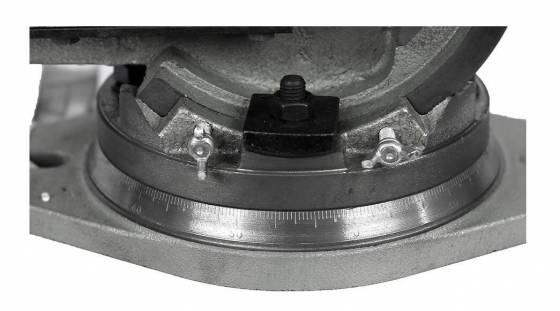
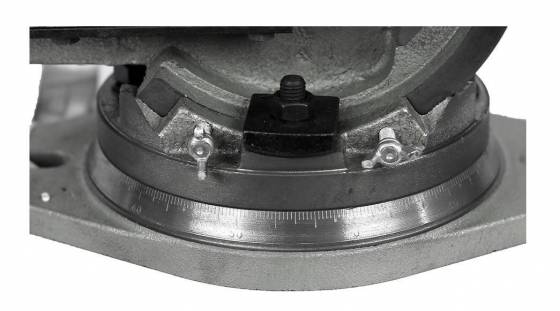
2.4. Поворотная база корпуса градуирована по шкале с шагом в 1 градус. Шкала определена гравировкой, что обеспечивает качество и длительность эксплуатации тисков.

Рис. 3. Поворотная база со шкалой
2.5. Тиски позволяют проводить обработку деталей, обеспечивая точностные характеристики базирования, представленные в таблице 2.
Точностные характеристики базирования закрепляемых заготовок
| № пп | Точностной параметр | Допустимая погрешность | |
| 1 |
| Параллельность верхней установочной базы к основанию стола станка (на базовой длине 100 мм, по любым двум взаимно перпендикулярным направлениям) | не более 0,06 мм |
| 2 |
| Перпендикулярность неподвижной и подвижной губок тисков к верхней установочной базе (на базовой длине 100 мм) | не более 0,05 мм |
| 3 |
| Параллельность подвижной и неподвижной губок в направлении ширины (на базовой длине 100 мм) | не более 0,05 мм |
| 4 |
| Параллельность осей, закрепленных заготовок, в положении угла подъема α1=30˚ и в положении угла подъема α2="60˚ (на базовой длине закрепленной заготовки 100 мм), т.е. перекос осей перемещаемой заготовки от положения от угла наклона α1 до угла наклона α2 | не более 0,08 мм |
3. УСЛОВИЯ ЭКСПЛУАТАЦИИ
3.1. Перед установкой тисков на верстак, их необходимо расконсервировать.
3.2. Установить тиски на стол станка, тиски закрепить болтами по ГОСТ 13152.
3.3. Закрепить заготовку в тисках, перемещая подвижную губку с помощью ходового винта.
3.4. После того как корпус тисков установлен по вертикали, сначала закрутить выступающий винт, затем затянуть фиксирующие гайки. Установить тиски по горизонтали и затянуть поворотную платформу.
3.4. Смазку направляющих винтовой пары и других трущихся поверхностей производить раз в смену с предварительной очисткой этих мест от стружки, пыли, грязи.
3.5. Осевой люфт ходового винта устраняется регулировочным винтом.
3.6. Условия эксплуатации тисков – ГОСТ 15150 в закрытом помещении при отсутствии паров агрессивных веществ, вызывающих коррозию тисков.
Не допускается при затягивании ходового винта тисков для фиксации заготовки, применять ударные нагрузки на рукоятку зажима, а также дополнительные усилители. Это приводит к снижению точностных характеристик или поломке тисков.
4. КОМПЛЕКТНОСТЬ
В комплект входят:
5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. Рукоятка тисков и накладные губки не должны иметь забоин и заусенцев.
5.2. Тиски должны иметь устройство, предотвращающее полное вывинчивание ходового винта из гайки.
5.3. Отверстие головки винта должно иметь с двух сторон фаски для предохранения рук рабочего от защемления.
5.4. Крепление тисков должно быть надежным, исключающим самопроизвольное ослабление в процессе работы.
5.5. Запрещается применять ударную нагрузку на рукоятку тисков при зажиме и удлинении рукоятки.
5.6. Тиски должны выдерживать проверку на прочность с превышением усилия зажима на 25%.
Мы вышлем Вам инструкцию!
Мусстафа
Мусстафа
Что делать, если во время работы появился люфт?
Александр Куликов
Технический директор
ООО «МеталМастер»
Здравствуйте! Конструкция тисков предусматривает возможность устранения осевого люфта ходового винта. Это делается с помощью регулировочного винта, что позволяет восстановить точность позиционирования без сложного ремонта.
Иван
Иван
Есть такая же модель, но с ходом задней губки - 150 мм?
Александр Куликов
Технический директор
ООО «МеталМастер»
Здравствуйте! К сожалению, такой позиции в нашем ассортименте еще нет
Астафьева Алисия
Астафьева Алисия
Какая ширина у губок?
Александр Куликов
Технический директор
ООО «МеталМастер»
Здравствуйте! Ширина губок составляет 160 мм.
Владимирова Дарья
Владимирова Дарья
Подскажите, какое расстояние между крепежными отверстиями?
Александр Куликов
Технический директор
ООО «МеталМастер»
Добрый день! Расстояние между отверстиями крепежных элементов у данной модели составляет 300 мм.