


2 299 990
₽
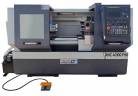
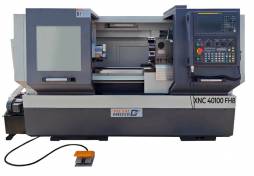
Станок токарный с ЧПУ METAL MASTER XNC 40100 FH8
Станок токарный с ЧПУ METAL MASTER XNC 40100 FH8


| Модель | XNC 40100 FH8 |
|---|---|
| Расстояние между центрами, мм | 1000 |
| Макс. диаметр обработки над станиной, мм | 400 |
| Макс. диаметр обработки над поперечными салазками, мм | 210 |
| Ширина станины, мм | 360 |
| Диапазоны скоростей шпинделя, об/мин | 10 – 2000 |
| Диаметр сквозного отверстия шпинделя (внутренний/внешний), мм | 52 |
| Диаметр сквозного отверстия тяговой трубки, мм | 35 |
| Торец шпинделя | А2-6 |
| Конус шпинделя | МТ-6 |
| Тип патрона | Гидравлический |
| Диаметр патрона, мм | 250 |
| Диаметр отверстия 3-х кулачкового патрона, мм | 50 |
| Перемещение по оси Х, мм | 290 |
| Перемещение по оси Z, мм | 1000 |
| Ускоренные подачи X/Z, м/мин | 6-8 |
| Резцедержатель | Электрический револьверный |
| Количество инструментов | 8 |
| Размер держателя инструмента, мм | 20×20 |
| Размер инструментального блока с квадратным сечением, мм | 20×20 (2 шт.) |
| Размер инструментального блока с круглым сечением, мм | Ø22 (2 шт.) |
| Задняя бабка | Гидравлическая |
| Ход пиноли задней бабки, мм | 150 |
| Конус пиноли задней бабки | МТ4 |
| Мощность главного двигателя, кВт | 7,5 |
| Тип двигателя | Частотный |
| Размер винта X/Z | 20/40 |
| Класс точности X/Z | P3/P4 |
| Точность позиционирования по осям X/Z, мм | 0,015/0,015 |
| Повторяемость по осям X/Z, мм | 0,01/0,01 |
| Мощность двигателя СОЖ, кВт | 0,12 |
| Система ЧПУ | Fanuc Oi |
| Габаритные размеры станка (Д×Ш×В), мм | 3010×1610×1800 |
| Габаритные размеры станка в упаковке (Д×Ш×В), мм | 3150×1950×2000 |
| Масса нетто/брутто, кг | 1430 / 1650 |
Metal Master XNC 40100 FH8 – это промышленный горизонтальный токарный станок с ЧПУ, предназначенный для производства изделий со сложной конфигурацией, резки заготовок необходимой длины, расточки отверстий, черновой и чистовой обработки отверстий, и нарезания резьб. Благодаря программному управлению станки серий XNC требуют минимального вмешательства оператора вследствие чего сокращается трудоемкость производства и повышается качество изготавливаемых деталей.
Особенности:

Токарный станок оснащен системой ЧПУ Fanuc Oi, предназначенной для работы на токарных станках. Компактная, надежная и удобная в обслуживании моноблочная система ЧПУ со специальным системным ПО для токарной технологии является оптимальным выбором для станков данного класса.

Блок управления ЧПУ имеет в своем составе пульт, отвечающий за ручное перемещение суппорта.

Мощная литая чугунная станина гасит вибрации, а также придает конструкции жесткость и стабильность при работе. Станина проходит термическую обработку для снятия напряжений, а внутренние части станины усилены ребрами жесткости.

Направляющие станины прошли закалку током высокой частоты. Ширина станины составляет 360 мм.

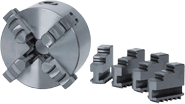
На станке установлен 3-х кулачковый гидравлический патрон диаметром 250 мм.

На задней бабке установлен гидроцилиндр, отвечающий за перемещение пиноли. Задняя бабка станка оснащена быстрозажимным эксцентриковым механизмом. Перемещение задней бабки осуществляется вручную.

Суппорт оснащен 8-ми позиционной револьверной головкой. Револьверная головка оснащена инструментальными блоками для установки инструмента с хвостовиком квадратного сечения размером 20×20 мм и для инструмента с хвостовиком круглого сечения диаметром 22 мм.

Для уменьшения трения между деталями и защиты инструментов от коррозии и перегрева в зону резания подается СОЖ.

Суппорт перемещается при помощи ШВП в поперечном и продольном направлении. Прецизионные шлифованные ШВП обеспечивают высокую точность и повторяемость позиционирования инструмента, а также плавное перемещение инструментального блока и его длительный срок службы.

Автоматическая система смазки обеспечивает бесперебойную и своевременную смазку всех подвижных частей станка.

Станок оборудован светодиодной лампой местного освещения.

Станция автоматической подачи СОЖ включает в себя двигатель мощностью 0,12 кВт и резервуар, которые располагаются под станком.


С тыльной стороны станка расположен электрошкаф. Сервоприводы бренда Fanuc, качественные электрокомпоненты, а также частотный преобразователь обеспечивают надежную и бесперебойную работу оборудования. Дверца электрошкафа оснащена концевым выключателем.

На корпусе электрошкафа имеются вентиляционные окошки, а также общий рубильник включения и выключения станка.

Станок оснащен частотным и надежным двигателем мощностью 7,5 кВт. Вращение на шпиндель передается через клиновые ремни.

За перемещение суппорта по осям X/Z отвечают сервоприводы бренда Fanuc.

В ЗИП входит рожковый ключ, набор шестигранников, отвертки, ключ для снятия гидравлического патрона, опоры, инструментальный ящик, инструкция ЧПУ и инструкция по эксплуатации.


Посадочные размеры для инструментального блока с квадратным и круглым сечением.
В стандартную комплектацию станка входят:
Мы вышлем Вам инструкцию!
Владимир
Владимир
На станке гидравлический патрон и задняя бабка, отдельный гидроагрегат нужен или он встроен?

Александр Куликов
Технический директор
ООО «МеталМастер»
Добрый день! Гидростанция встроена в станок и полностью готова к работе - внешнее оборудование не требуется.
Илья
Илья
Вес 1430 кг - станок устойчив при обработке тяжёлых деталей?
Александр Куликов
Технический директор
ООО «МеталМастер»
Добрый день! Да, литая чугунная станина и массивная тумба обеспечивают гашение вибраций и устойчивость даже на высоких режимах резания.
Тимофей
Тимофей
Чем гидравлическая задняя бабка удобнее ручной? Неужели разница настолько существенная?
Александр Куликов
Технический директор
ООО «МеталМастер»
Добрый день! Гидравлика экономит время и силы: зажатие/освобождение детали происходит одним нажатием кнопки, без ручного кручения. Для серийного производства это критично — оператор меньше устает, а цикл обработки сокращается. Плюс давление распределяется равномерно, что снижает риск перекоса детали.
Василий
Василий
Вот этот гидропатрон на 250 мм — он реально держит крепче обычного или это просто для скорости?
Александр Куликов
Технический директор
ООО «МеталМастер»
Добрый день! Гидравлика создаёт усилие зажима в 2-3 раза выше ручного патрона — деталь не проскользнёт даже при тяжелой обработке. А скорость — бонус: зажатие за секунду против 30+ секунд ручного кручения.