


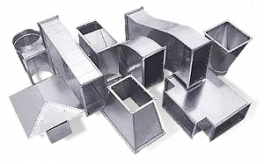
Metal Master Готовое решение для производства прямоугольных воздуховодов

 Тиски88
 Пильные полотна306
 Резцы токарные78
 Вращающийся центр49
 Токарные патроны22
 Планшайбы4
 Светильники2
 Подвижные люнеты5
 Неподвижные люнеты5
 Поворотные столы6
 Делительные головки
 СОЖ6
 Заточные станки34
 Шлифовальные круги8
 Прижимы и прихваты
 Патроны фрезерные51
 Быстросменные резцедержатели2
 Диски пильные6
 Патроны сверлильные 5
 Рольганги23
 Борфрезы2
 Метчики и плашки2
 Сверла40
 Фрезы концевые HSS


Metal Master Готовое решение для производства прямоугольных воздуховодов


Комплект предназначен для изготовления воздуховодов из тонколистового металла. Воздуховоды имеют прямоугольное сечение. Производство отличается простотой и не требует специального оборудования, за исключение небольшого набора станков.
Этапы изготовления прямоугольного воздуховода
В этапы изготовления прямоугольного воздуховода входит:
| Выкройка заготовок из рулона | Прокатка ребер и фальца под угловой замок | Гибка короба и осадка фальца | Крепление шинорейки к торцам воздуховода |
  |   |   |  |
| Размотчик, станок для раскроя листа или гильотина | Станок для прокатки ребер, фальцепрокатный станок | Листогиб, киянка или фальцеосадочная машинка | Пуклевочный пресс или аппарат точечной сварки |
Раскрой заготовок из рулона:
Выкройка заготовки из рулонного металла выполняется гильотиной, которая позволяет обеспечить хорошую скорость и качество резки. Наилучшей производительностью отличаются электромеханические гильотины.
 |  |
| Гильотина MetalMaster MTG 1315 (ножная) | Гильотина Mazanek GM 1250 (электромеханическая) |
Стальная полоса рулона устанавливается на разматывателе и подается в гильотину, которая отрезает нужную длину. При отсутствии автоматического производства удобно применять ручной размотчик. Рулон устанавливается кран-балкой или механизмом размотчика.
 |  |
| Размотчик РМ-1250 | Размотчик РМС (самоподьемный) |
Прокат ребер и фальца необходим для создания ребер жесткости и снижения вибрации от потока воздуха. Для этого применяют станки для проката ребер жесткости. Перед гибкой следует сформовать фальцы под угловой замок. Это выполняется на фальцепрокатном станке.
 |  |
| Для ребер жесткости ACL G 1.2x1250-5 | Фальцепрокатный станок MetalMaster MLC-12DR |
Гибка короба и осадка фальца выполняется проходным мобильным или ручным стационарным листогибом. Ответная часть углового замка соединяется и закрывается электромеханической машинкой или киянкой.
 |  |
| Листогиб MetalMaster Euromaster LBM 200 | Фальцеосадочная машинка Trumpf F-301 |
Крепление шинорейки к торцам воздуховода происходит после предварительной резки шинорейки маятниковой отрезной пилой. Профиль закрепляется на торце воздуховода при помощи пресса.
 |  |
| Маятниковая пила СОМ-400Г | Пуклевочный пресс |
Дополнительно необходимо изготовить колена, тройники и переходы. Для этого из листа выкраивается криволинейная заготовка. Выкраивание происходит электромеханическими ножницами по разметке. На выкроенной детали фальцепрокатным станком формируется угловой замок, затем деталь прокатывается через вальцы с заданием загиба по радиусу. При сложной конструкции используется точечная сварка.
 |  |
| Ручные вальцы Metalmaster MSR 1215 | Электромеханические вальцы Metalmaster ESR 1315 |
Некоторые фасонные элементы могут потребовать совершения сложных непараллельных гибов. Для решения данной задачи используются сегментальные листогибы. В тех случаях, когда в связи со сложностью конструкции соединение посредством фальцевого замка невозможно, применяется точечная сварка.
 |  |
| Листогиб MetalMaster MTB-3S 1315 | Сварочный станок Tecna 4602N |
Мы вышлем Вам инструкцию!
Вопросов пока нет. Задайте первый — ответим в этой же ленте.