




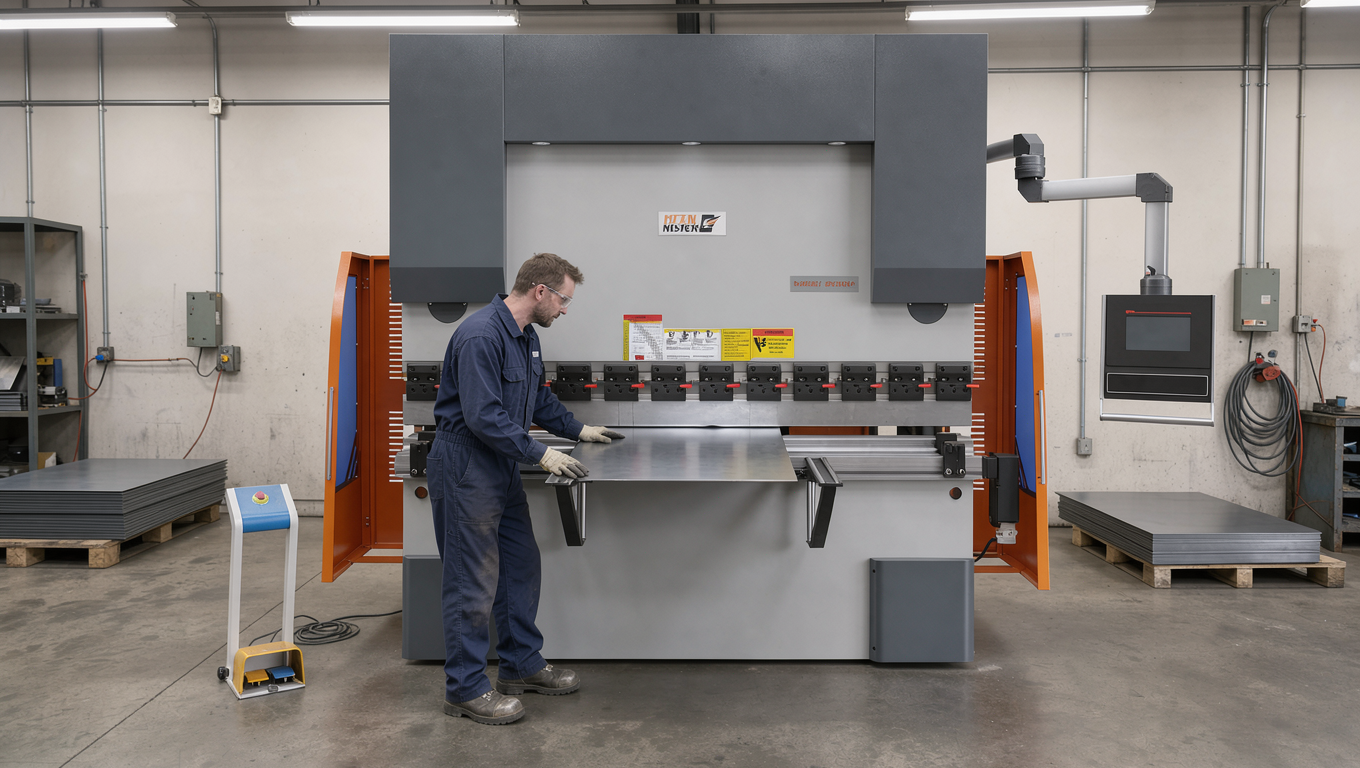
Гидравлические прессы для серийного производства: как получить стабильное качество гибки
Серийное производство деталей из листового металла — это не просто увеличенный тираж штучной работы. Здесь всё иначе. Если мастер-одиночка может подправить процесс под конкретную заготовку, то в серии такой роскоши нет. Каждое следующее изделие обязано быть точной копией предыдущего. Одно отклонение, умноженное на тысячи деталей, превращается в серьёзные убытки. Поэтому компромиссы по качеству здесь недопустимы в принципе.
Главный критерий серийного производства — повторяемость. Это способность станка и технологии стабильно воспроизводить заданные параметры гиба от первого изделия до тысячного. Даже небольшое отклонение по углу или радиусу делает детали непригодными на следующем этапе сборки. Ситуацию осложняет сама природа металла: обладая упругостью, он частично возвращается в исходную форму после снятия нагрузки. Этот эффект называют пружинением. Без точного контроля каждая деталь получится уникальной — а для серии это недопустимо.
Задача инженера и оператора — добиться абсолютной идентичности каждой детали в партии, не потеряв при этом в эффективности. Нужно не просто согнуть заготовку, а сделать это так, чтобы внешние факторы не влияли на результат. И здесь решающую роль играет оборудование, способное с высокой точностью управлять усилием и положением инструмента на всём протяжении гибки. Разберём конструктивные особенности гидравлических прессов с ЧПУ, которые обеспечивают высокое качество обработки.
Жёсткая и устойчивая сварная конструкция
Такая конструкция исключает микросмещения в соединениях, которые под давлением могли бы давать погрешности.
Но сама сварка массивных стальных плит создаёт в металле серьёзные внутренние напряжения. Если их не снять, со временем они начнут приводить к постепенной, но необратимой деформации рамы. Чтобы нейтрализовать этот скрытый фактор, конструкцию после сварки обязательно подвергают термообработке. Медленный и равномерный нагрев в печи до определённых температур, выдержка и такое же плавное охлаждение дают кристаллической решётке металла перестроиться. Рама становится инертной и стабильной.
Именно эта выверенная жёсткость напрямую влияет на повторяемость гибки. Под многотонной нагрузкой станина ведёт себя предсказуемо. Достигается строгая параллельность между подвижной траверсой и столом — а значит, идентичный угол по всей длине сгиба.
Система синхронизации: основа точности
Два гидравлических цилиндра, которые приводят в движение гибочную балку, по своей природе не могут работать абсолютно одинаково. Малейшая разница в давлении масла или неравномерность нагрузки ведут к рассогласованию хода и перекосу траверсы.
Для согласования их работы применяется жёсткая механическая синхронизация через торсионный вал. Когда одна сторона траверсы пытается опуститься быстрее, вал создаёт противодействующее усилие. Оно замедляет опережающую сторону и одновременно подтягивает отстающую, заставляя всю балку двигаться строго параллельно столу пресса.
Такая механическая связь гарантирует равномерное распределение гибочного усилия по всей длине заготовки. Важное преимущество этой системы — способность компенсировать перекосы даже при нецентральной нагрузке. Например, при гибке короткой детали с краю стола торсионный вал перераспределяет колоссальное локальное усилие по всей своей длине и не даёт балке накрениться. Угол гиба остаётся предсказуемым независимо от размера и положения заготовки.
Двухосевая система ЧПУ управления
В базовой комплектации современные гидравлические листогибочные прессы оснащаются двухосевой системой ЧПУ, которая управляет основными движениями станка. Более продвинутые модели получают расширенную четырёхосевую систему управления с дополнительными функциями для повышения гибкости производства.
Основные оси управления:
ЧПУ — это мозг оборудования, который координирует два ключевых движения. Первая управляемая ось, обозначаемая как Y, отвечает за вертикальное перемещение траверсы. Именно контроль хода пуансона определяет итоговый угол изгиба листа.
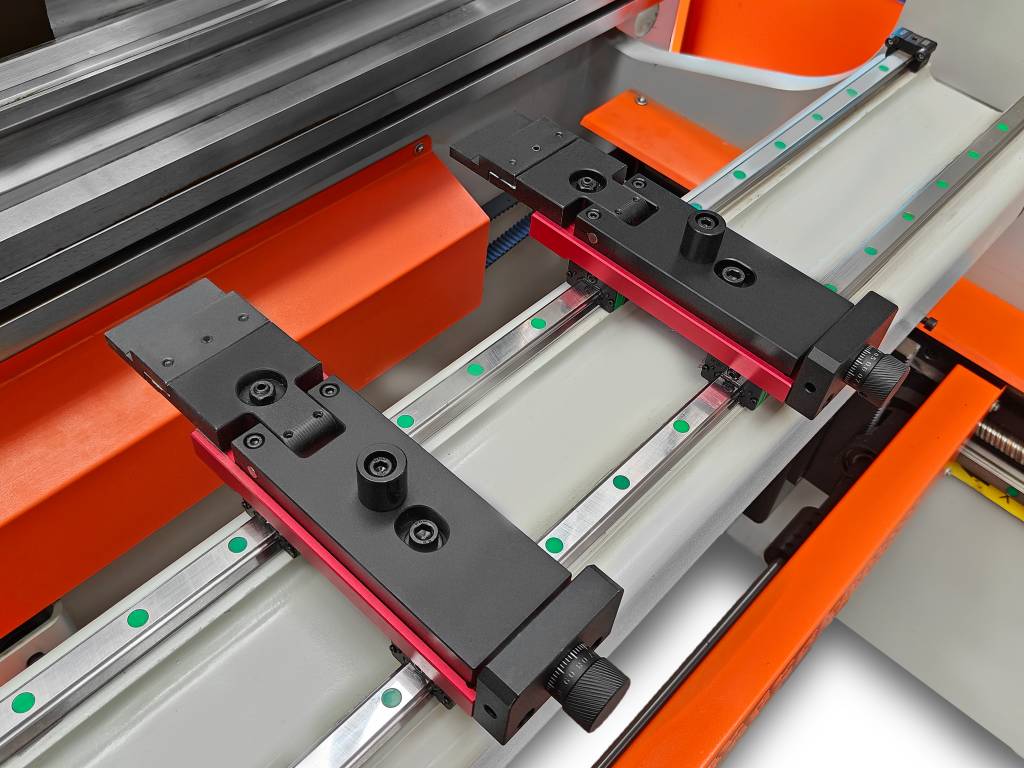
Вторая ось, X, управляет положением заднего упора. Это подвижная балка с пальцами, в которую упирается заготовка перед гибом. От прецизионности её перемещения зависит итоговый размер полки или стороны детали. Высокоточный привод двигает упор вдоль стола и задаёт расстояние от края листа до линии сгиба с минимальной погрешностью. Совместная работа осей У и Х позволяет автоматически выполнять последовательность операций для создания сложных профилей.
Расширенные возможности четырёхосевых систем:
В некоторых прессах добавляются дополнительные оси управления. Третья ось (Y1/Y2) обеспечивает независимую синхронизацию левого и правого гидроцилиндров через высокоточные оптические линейки. Это позволяет компенсировать неравномерные нагрузки в реальном времени. Четвёртая ось (R) управляет моторизированной системой бомбирования — корректировкой формы рабочего стола для оптимального результата при гибке крупногабаритных или особо жёстких деталей.
Ключевое преимущество ЧПУ — автоматизация настроек
Оператору достаточно задать базовые параметры: толщину металла, его тип и желаемый угол. Система, опираясь на заложенные алгоритмы и данные, сама рассчитает необходимое усилие и величину хода траверсы. Время на наладку станка сокращается.
Кроме того, можно создавать и сохранять в памяти целые программы обработки — из множества последовательных гибов с разными углами и размерами полок. Для запуска повторной партии деталей достаточно выбрать нужную программу, и станок автоматически выставит все параметры. Сложная деталь, на ручную настройку которой раньше уходило много времени, теперь изготавливается за минуты с гарантированной повторяемостью геометрии.
Высококачественная гидравлическая система
Гидравлика преобразует электрическую энергию в значительное усилие, необходимое для деформации металла. Стабильность работы напрямую зависит от класса гидронасоса и управляющих клапанов — ключевых элементов системы. Применение надёжных компонентов — гарантия предсказуемого поведения станка. Качественный насос обеспечивает равномерную подачу масла без пульсаций и исключает падение давления в пиковые моменты нагрузки. Прецизионные пропорциональные клапаны с высокой скоростью отклика позволяют ЧПУ с ювелирной точностью управлять скоростью и положением траверсы.
Надёжность гидравлики определяется не только основными агрегатами, но и деталями, которые часто остаются в тени. Речь об уплотнениях и рукавах высокого давления. Любая, даже незначительная утечка масла — это потеря давления, а значит, и потеря точности гиба. Многослойные композитные уплотнения, стойкие к гидравлическому маслу и высоким температурам, сводят вероятность дефектов к минимуму. Это обеспечивает стабильность работы при многосменной загрузке, когда система подвергается длительным термическим и механическим нагрузкам.
Безопасность и контроль качества
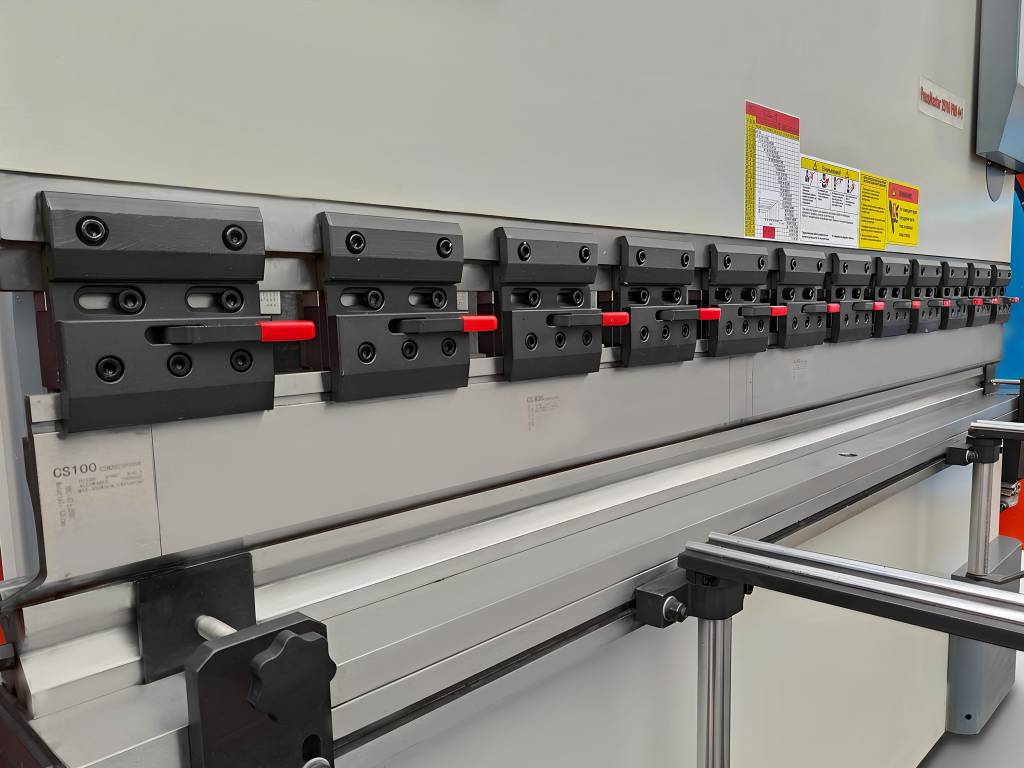
Современные гибочные прессы оснащаются многоуровневыми системами контроля, которые непрерывно анализируют выполнение технологических операций. Световое защитное ограждение автоматически обнаруживает помехи. Умная зона контроля мгновенно останавливает движение траверсы при ошибке — будь то посторонний предмет или сама заготовка, если она непредсказуемо изогнулась.
Датчики, интегрированные в пальцы заднего упора, подтверждают, что лист металла прижат к ним правильно. Если это не так, система ЧПУ не даёт команду на начало гиба и сигнализирует оператору о необходимости скорректировать положение детали. Это исключает целую серию дефектов, связанных с неверным позиционированием, и гарантирует соответствие размера полки чертежу.
Не менее важна защита самого инструмента от перегрузок. Система управления прессом не просто выполняет программу. Она в реальном времени сопоставляет расчётное усилие, необходимое для гиба конкретного материала заданной толщины, с фактическим давлением в гидравлической системе. Если реальное сопротивление материала резко возрастает — например, из-за неверно указанной толщины или случайного попадания двух листов — система мгновенно прекращает гиб. Это предотвращает повреждение пуансона и матрицы, сохраняет дорогостоящую оснастку и экономит значительные средства на ремонте и замене.
Вернуться к статьям