




Как превратить гараж в мини-завод: три станка, которые закрывают 90% задач
Рано или поздно каждый, кто серьёзно занимается металлообработкой в гараже или небольшой мастерской, упирается в потолок возможностей ручного инструмента. Болгарка оставляет на резе рваные кромки, а металл в зоне реза перегревается и теряет структуру. Дрель уводит от оси, и вместо цилиндрического отверстия получается конус. Ручной инструмент прощает мелкие огрехи, но не даёт стабильной точности, без которой не собрать узел без люфтов и перекосов.
Разница между единичной поделкой и деталью заводского качества зависит не только от рук мастера, но и от параметров станка. Жёсткая станина, точные направляющие и контролируемая подача — вот что превращает заготовку в изделие с выдержанными допусками.
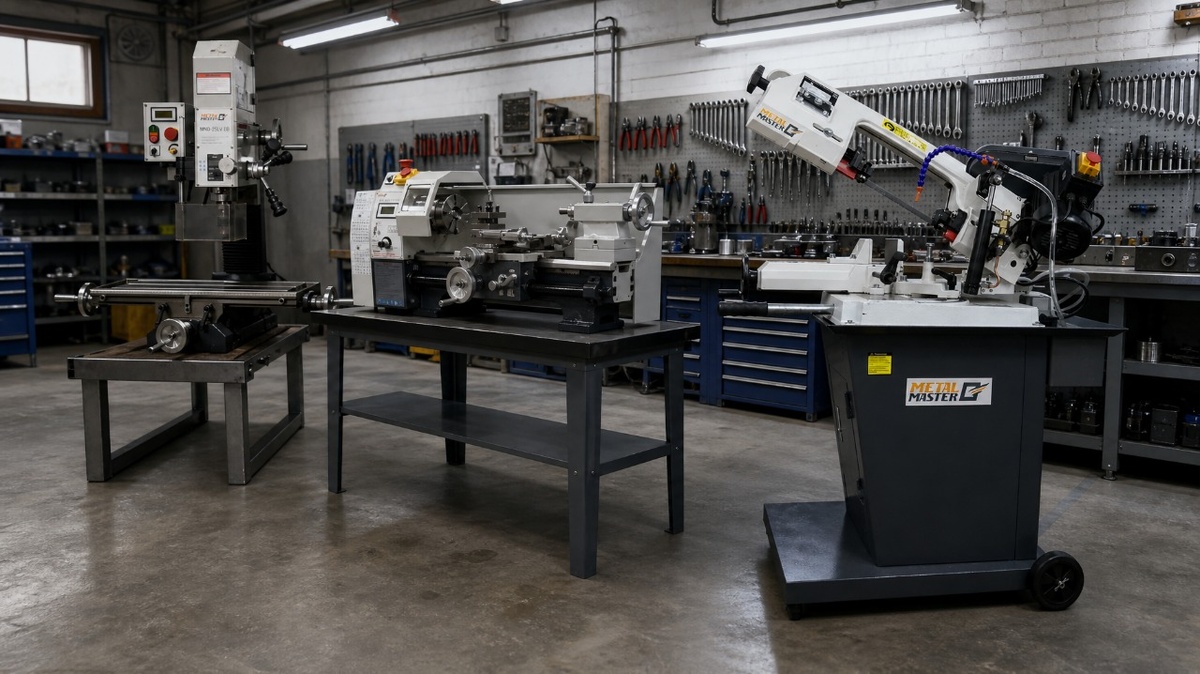
Три станка закрывают почти весь спектр задач домашней мастерской по металлу. Ленточная пила отвечает за раскрой: быстрый, точный, без больших припусков на последующую обработку. Сверлильно-фрезерный станок делает плоскости, пазы и соосные отверстия. Настольный токарный формирует тела вращения — валы, втулки, резьбовые соединения. Вместе этот комплект позволяет организовать производство замкнутого цикла: от прутка или листа до готовой детали, без обращения к сторонним мастерам.
Отдельный плюс — питание. Все представленные модели рассчитаны на однофазную сеть 220 В. Тянуть трёхфазную линию и оформлять дополнительную мощность не нужно. Весь технологический процесс умещается в обычную гаражную розетку, и идея мини-завода из теоретической становится вполне реальной.
Ленточнопильный станок: отказ от болгарки в пользу идеального реза
Любая серьёзная металлообработка начинается не с токарного патрона, а с заготовительного участка. Качество первичного раскроя определяет точность всех последующих операций. Если торец получился кривым, с заваленной плоскостью, то при точении или фрезеровании придётся снимать лишний припуск, тратить время и ресурс инструмента на исправление ошибки. Поэтому профессиональный подход требует отказаться от ручного абразивного инструмента при подготовке проката.
Ленточнопильный станок даёт ровный рез, перпендикулярный оси заготовки. Такую деталь можно сразу ставить в патрон или тиски — без дополнительной подгонки.
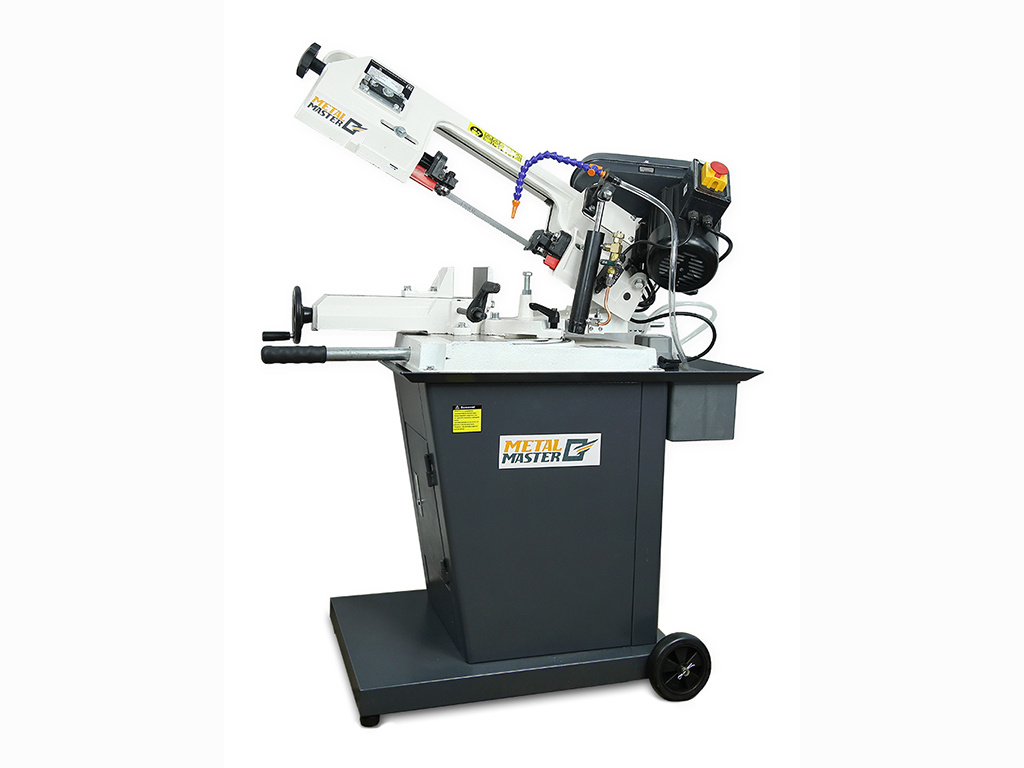
В отличие от болгарки, где мастер постоянно контролирует рез вручную и получает море искр и пыли, ленточнопильный станок берёт эту работу на себя. Следить за равномерностью подачи не нужно: гидравлика сама регулирует скорость опускания полотна в зависимости от плотности материала. Оператору достаточно зажать массивный пруток или профиль в тисках, запустить двигатель и выставить подачу регулировочным вентилем на гидроцилиндре.
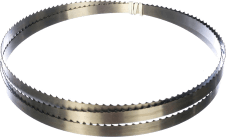
Главное преимущество такой технологии — чистота и строгая геометрия торца. Зубья биметаллического полотна аккуратно снимают стружку, без рваных краёв, заусенцев и окалины. Металл в зоне реза не испытывает серьёзного нагрева и сохраняет исходную структуру. Направляющие с подшипниками жёстко удерживают полотно в вертикальной плоскости и не дают ему увести в сторону. На выходе получается ровный срез, который часто вообще не требует выравнивания и сразу идёт в чистовую обработку.
Это пильное оборудование незаменимо при работе со сложным профилем и резке под углом. Быстроперестраиваемый поворот пильной рамы позволяет выставлять нужные параметры без смещения заготовки в тисках. Это особенно важно при сборке пространственных рам, ферм и трубных конструкций, где малейший зазор из-за косого среза обернётся проблемами при сварке. Боковой упор обеспечивает высокую повторяемость, что упрощает нарезку партии одинаковых втулок или пластин без постоянной работы рулеткой.
Надёжность и экономичность поддерживает встроенная система подачи смазочно-охлаждающей жидкости. Непрерывная циркуляция эмульсии из резервуара отводит тепло из зоны резания и вымывает мелкую стружку из межзубьевых впадин полотна. Раздельная регулировка расхода СОЖ даёт точную дозировку под плотность материала — будь то вязкая нержавейка, жёсткий чугун или мягкий цветной прокат. Такой подход в разы продлевает ресурс оснастки, защищает её от преждевременного затупления и держит стабильную скорость работы на заготовительных операциях.
Сверлильно-фрезерный станок: отверстия, плоскости и пазы
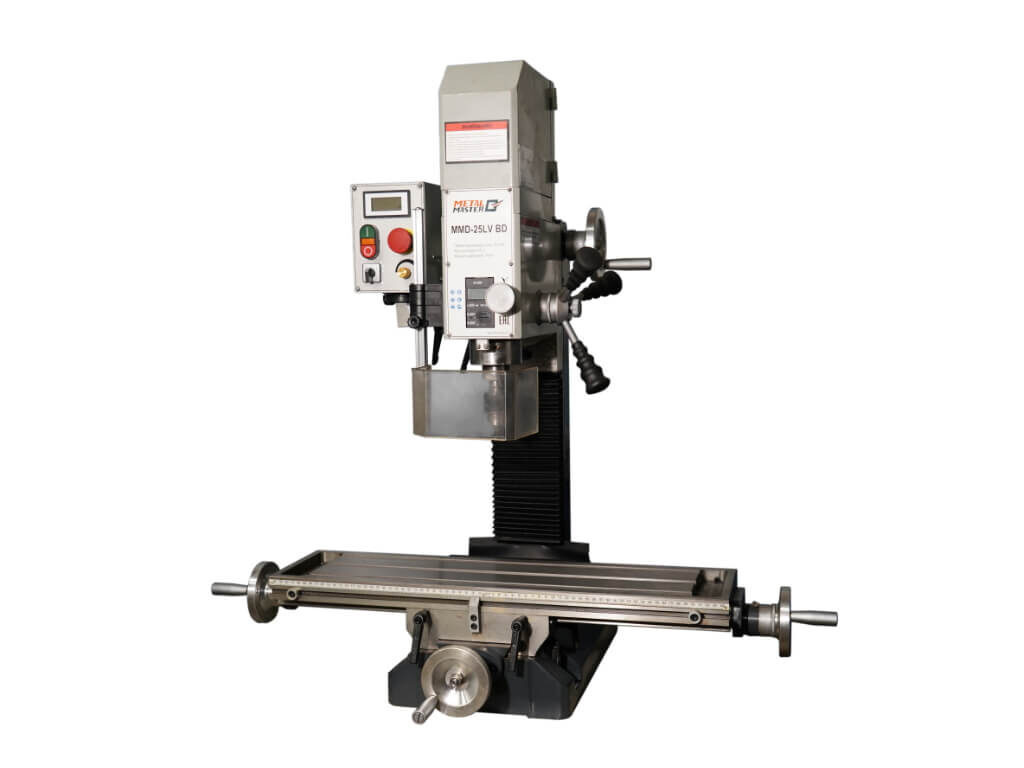
Если заготовительный этап задаёт общие очертания детали, то за сложную геометрию, прецизионные пазы и строго перпендикулярные отверстия отвечает сверлильно-фрезерное оборудование. Главная проблема ручной дрели — отсутствие жёсткой базы. Сверло неизбежно уводит в сторону под силами резания. Станок решает эту задачу за счёт работы в фиксированных осях координат.
Основой точности здесь служит массивная чугунная колонна и прецизионный крестовый стол, который перемещается по направляющим типа «ласточкин хвост». Такая конструкция эффективно гасит вибрации. Т-образные пазы на рабочей поверхности стола позволяют надёжно фиксировать деталь прижимами, ставить станочные тиски или делительную головку. Мастер позиционирует заготовку по двум осям с высокой точностью, перемещая стол маховиками с чёткими лимбами.
Главное преимущество этой модели — универсальность. Она объединяет функции двух полноценных металлообрабатывающих станков:
- Сверление и зенкерование. Жёсткость шпиндельного узла позволяет уверенно работать со сплошным материалом: рассверливать глухие и сквозные отверстия большого диаметра в стали и чугуне без риска увода оси инструмента.
- Чистовое и торцевое фрезерование. Конструкция шпинделя рассчитана не только на осевые, но и на серьёзные радиальные нагрузки. Поэтому доступны концевые и массивные торцевые фрезы — для выравнивания плоскостей, выборки шпоночных канавок, формирования уступов и закрытых пазов.
Настольный токарный станок: создание тел вращения
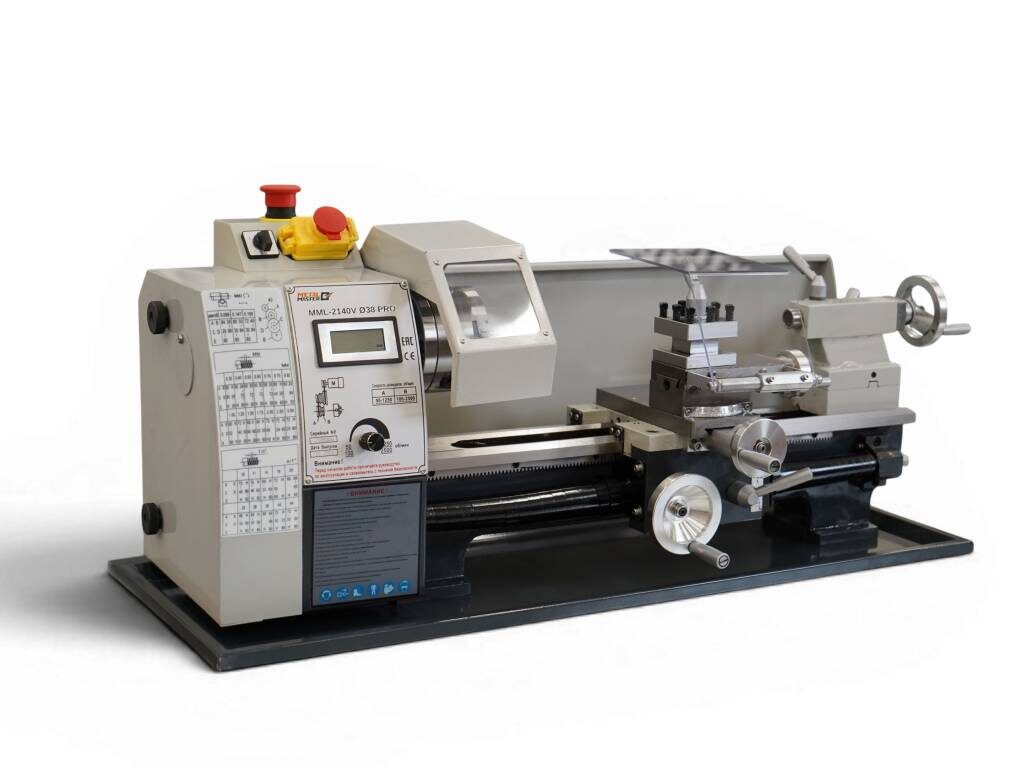
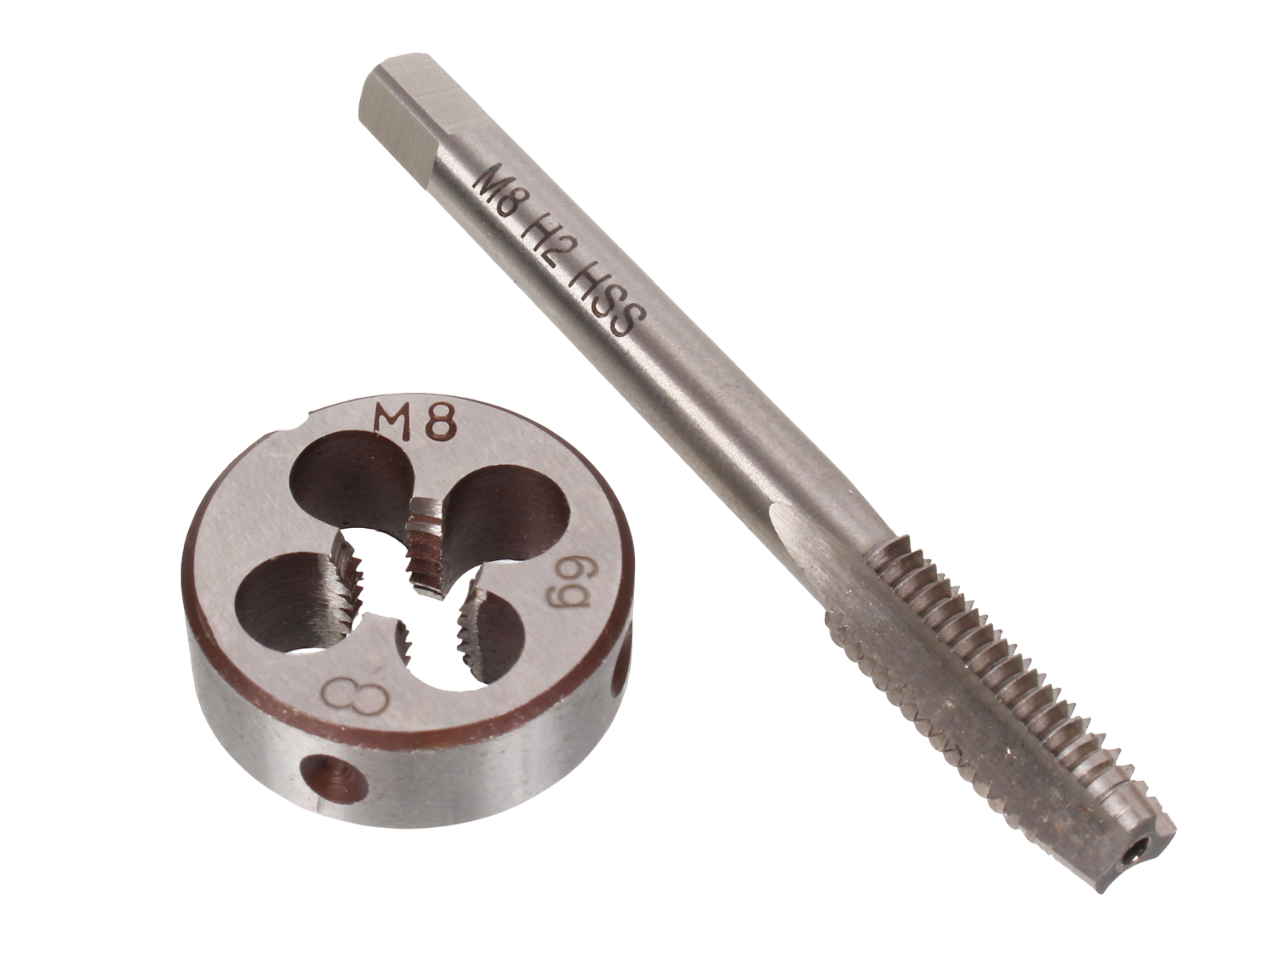
Завершающий элемент и настоящее технологическое ядро домашней мастерской — настольный токарно-винторезный станок. Пила готовит материал, фрезер выводит плоскости и пазы, а токарный узел создаёт сложные тела вращения. Именно на нём вытачивают точные посадочные втулки, приводные валы, переходные фланцы, шкивы и метизы. Наличие ходового винта превращает агрегат в полноценный резьбонарезной комплекс — доступны как стандартные метрические, так и редкие дюймовые резьбы.
Современные конструктивные решения дали этому компактному классу оборудования ряд ключевых преимуществ:
- Высокоэффективный бесколлекторный привод. Бесщёточный двигатель постоянного тока экономичен и работает с низким уровнем шума. В нём нет коллекторного узла, а значит, нет его износа и регулярного обслуживания. Электронное бесступенчатое управление через вариатор даёт плавную настройку оборотов, при этом крутящий момент остаётся стабильно высоким даже на минимальных оборотах шпинделя.
- Выносливая механическая часть. В отличие от дешёвых хоббийных моделей с пластиковыми элементами, здесь стоят цельнометаллические сменные шестерни гитары. Они износостойки и выдерживают длительные нагрузки без риска сломать зубья. Передачу крутящего момента от двигателя защищает прочный клиновидный ремень — он срабатывает как предохранительная муфта при случайном заклинивании инструмента и спасает мотор.
- Основа точности — широкая чугунная станина. Её призматические направляющие проходят закалку токами высокой частоты и последующую прецизионную шлифовку. Высокая поверхностная твёрдость чугуна гарантирует долговечность заводской геометрии, защищает станину от истирания мелкой стружкой и предотвращает дробление резца на тяжёлых режимах.
- Расширенные возможности обработки. Шпиндельный узел имеет увеличенный диаметр сквозного отверстия. Это позволяет пропускать длинные заготовки и прутковый прокат прямо сквозь переднюю бабку — не нужно заранее резать металл на короткие куски. Для обработки длинных деталей в центрах предусмотрена массивная задняя бабка, положение которой фиксируется мгновенно быстрозажимным эксцентриковым рычагом, а не затягиванием гаек ключом.
Комплексные возможности станочного парка
Объединение ленточнопильного, сверлильно-фрезерного и токарно-винторезного станков в одной мастерской открывает серьёзные технологические возможности. Вместо разрозненных инструментов получается взаимосвязанный производственный комплекс, где каждый узел готовит базу для следующего. Такое взаимодействие позволяет реализовывать проекты, которые раньше требовали сторонних подрядчиков.
1. Производство сложных узлов механизмов под ключ.
Полный комплект оборудования делает возможным изготовление многокомпонентных узлов в сборе — редукторов, лебёдок, шлицевых соединений, элементов подвески. Ленточная пила нарезает корпуса и валы из проката, токарный станок вытачивает посадочные места под подшипники, фрезерный прорезает шпоночные пазы и формирует крепёжные фланцы. На выходе — готовое к сборке изделие, детали которого идеально сочетаются без люфтов.
2. Нестандартный крепёж и метизы.
Комплекс полностью закрывает потребность в редком, усиленном или специализированном крепеже для разной техники. На токарном станке за счёт высокого крутящего момента на низких оборотах и жёсткости металлических шестерён нарезаются шпильки и болты из высокопрочных легированных сталей с нестандартным или дюймовым шагом. Фрезерный узел на чугунном крестовом столе оснащает такие метизы идеальными шестигранными головками, шлицами или корончатыми пазами под шплинты.
3. Инструментальное обеспечение и модернизация самой мастерской.
С этими станками можно самостоятельно изготавливать технологическую оснастку, зажимы и элементы модернизации оборудования. Сверлильно-фрезерный станок на жёсткой колонне фрезерует пазы типа «ласточкин хвост» и Т-образные слоты для дополнительных приспособлений. Токарный вытачивает точные оправки, переходные втулки с конусом Морзе и упорные центры. Ленточная пила обеспечивает быструю и экономичную заготовку материала под эти нужды.
4. Восстановление и реставрация изношенного оборудования.
Комплект незаменим при ремонте узлов, запчасти для которых больше не выпускаются или стоят неоправданно дорого. Реставрация включает черновую срезку повреждённого участка на ленточной пиле, наплавку металла, последующую проточку в точный ремонтный размер на токарном станке и восстановление геометрии крепёжных отверстий или шлицев на фрезерном узле. Строгая геометрия и жёсткость станин возвращают деталям первоначальные заводские характеристики.
Если вам необходима консультация или помощь в подборе оборудования для металлообработки пишите info@metalmaster.ru или звоните +7(495) 737-08-80. Мы с радостью вам подскажем и поможем с выбором.
Вернуться к статьям