




Как ручной листогиб помогает экономить на производстве доборных элементов кровли
Разгар кровельного сезона — это всегда стресс. Клиенты торопят, бюджеты поджимают, а любая заминка оборачивается убытками. И чаще всего камнем преткновения становятся доборные элементы: коньки, отливы, ендовы, планки. На фоне огромной крыши они кажутся мелочью, но именно из-за ожидания этих деталей бригады срывают финальные сроки.
Заказ готовых комплектующих у стороннего производителя на старте выглядит логично. На практике же это цепочка скрытых издержек: ожидание партии растягивается на дни, а то и недели, особенно если размеры нестандартные или нужна доработка под конкретный объект. Добавьте сюда доставку, риск получить брак или несовпадение цвета партии — и экономика проекта перестаёт сходиться.
Ручной листогиб полностью меняет расклад. Кровельщик делает любые доборные элементы прямо на объекте или в своей мастерской. Все детали — точно в размер кровли, без ожидания поставок и переплат посредникам.
Разберём, как такое оборудование меняет экономику работы и почему мастера всё чаще покупают ручной листогибочный станок вместо заказа готовых деталей.
Прямая экономия на материалах и логистике
Листовой или рулонный металл стоит ощутимо дешевле готовых изделий. Производитель всегда закладывает в цену фасонки свои расходы: обслуживание станков, зарплаты, аренду цехов, логистику. Покупая лист, вы платите только за чистое сырьё и не переплачиваете за чужой труд. На больших объектах, где нужно смонтировать десятки погонных метров коньков или отливов, эта разница становится огромной.
Транспортировка готовых доборных элементов — отдельная статья расходов, которую часто недооценивают при планировании сметы. Фасонные изделия объёмные и легко деформируются: любой перегиб или вмятина при перевозке делают элемент непригодным. Приходится либо заказывать специальную упаковку, либо закладывать определённый процент брака при доставке. Рулонный металл куда транспортабельнее — компактная бухта спокойно переносит тряску и перегрузки. А когда листогиб стоит в мастерской или прямо на объекте, необходимость везти хрупкие профили вообще отпадает: металл превращается в готовый элемент кровли на месте, минуя стадию перевозки изделия.
Третий фактор экономии — рациональный раскрой. Заказывая элементы у стороннего производителя, подрядчик получает стандартные длины, которые редко совпадают с реальными размерами конкретной кровли. Излишки обрезаются и уходят в утиль, а оплачены были по полной стоимости. Самостоятельный раскрой на ручном листогибе позволяет рассчитать длину каждой заготовки под фактические параметры ската, конька или примыкания и свести отходы к минимальному технологическому остатку. Металл раскраивается точно под задачу, а не подгоняется под неё уже на крыше.
Оптимизация рабочих процессов и сокращение простоев
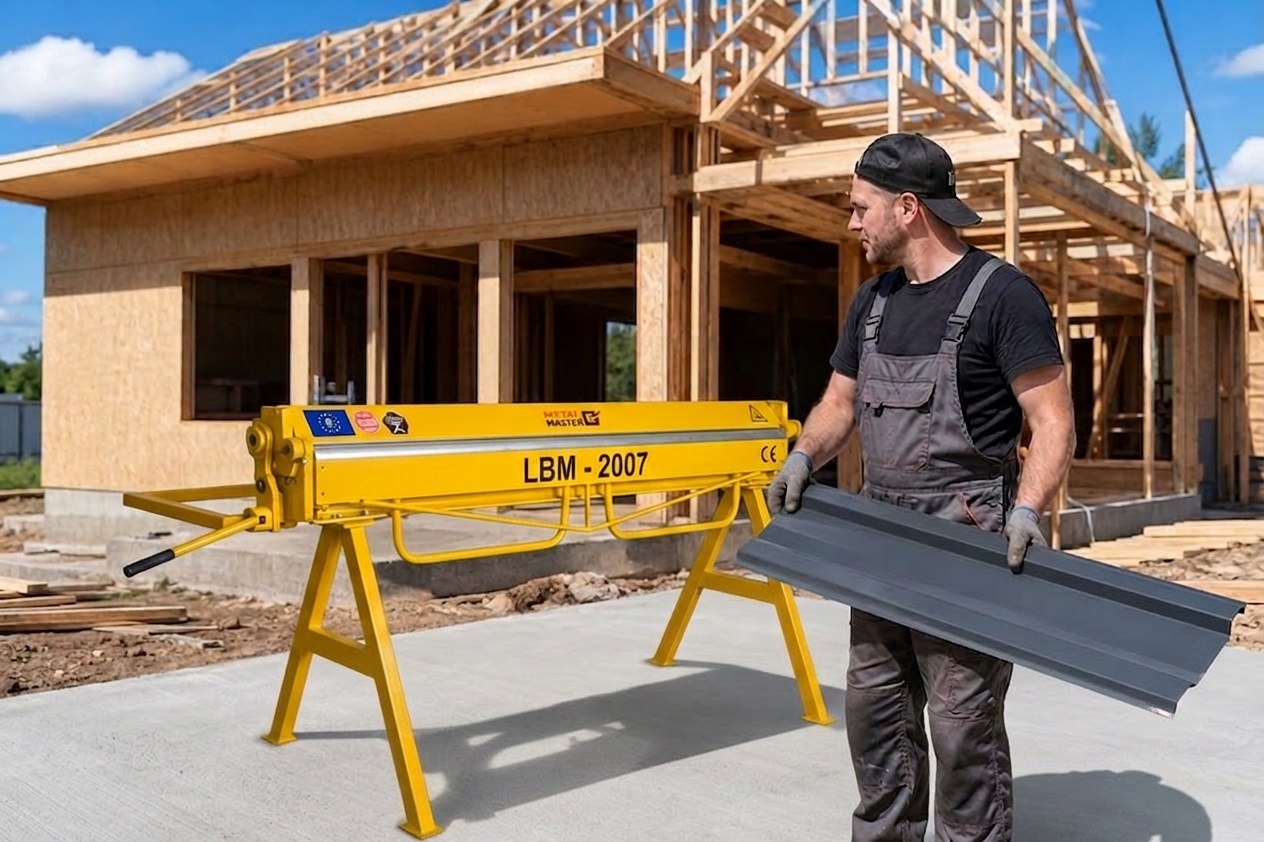
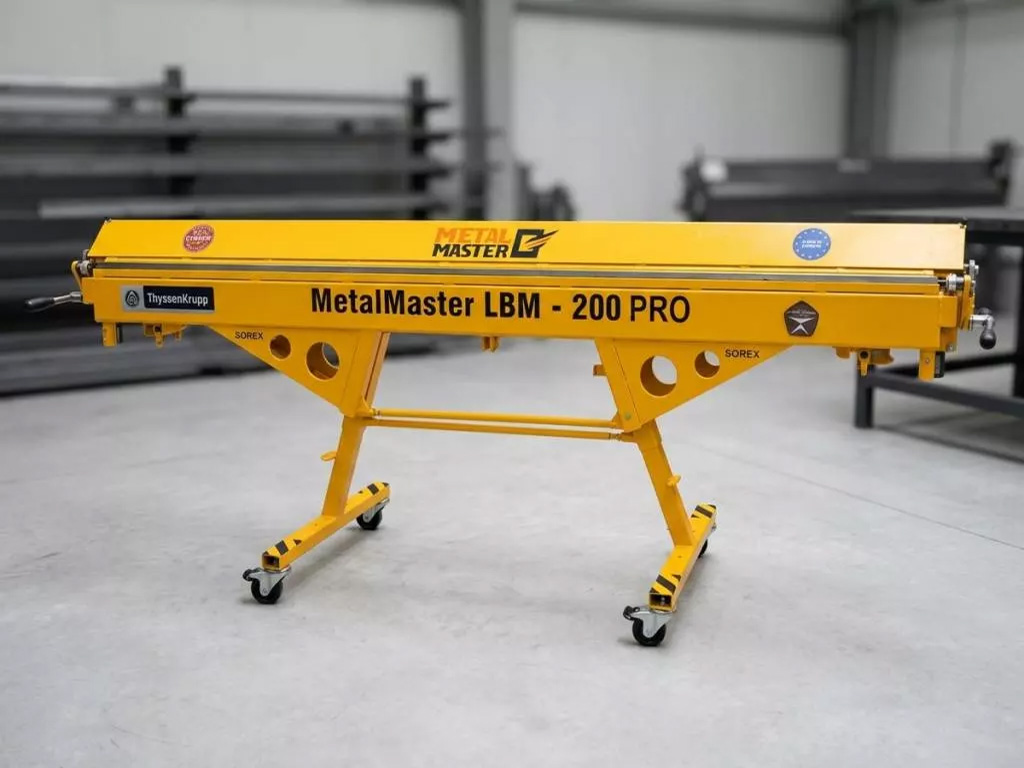
Компактный листогиб полностью меняет подход к организации монтажа. Вместо длинной цепочки «завод — склад — стройплощадка» получается короткий маршрут: листовой металл сразу превращается на станке в готовый элемент кровли и тут же монтируется. С установкой справляются два человека. Оборудование собирается за считаные минуты, не требует сложного фундамента или подключения к мощной промышленной сети, а после работы так же быстро разбирается и грузится в малотоннажный грузовик или прицеп. Благодаря такой мобильности любая стройплощадка становится мини-цехом. Производство всех доборных элементов идёт прямо во время монтажа, поэтому заказывать детали за несколько недель до начала работ больше не нужно.
Но при установке листогибочного станка на объекте стоит учесть несколько моментов:
- Жёсткое основание. Анкерное крепление к фундаменту не требуется. Но станок нужно выставить на максимально прочную и строго ровную поверхность — бетонный пол или жёсткий настил. При перекосах возможен неравномерный прижим металла.
- Повторная сборка. Станок поставляется на стальных стойках. После перевозки и установки на новом месте сложная наладка или регулировка геометрии балок не нужна.
- Защита от осадков. Конструкция полностью механическая, электросеть не нужна. Но для защиты точных узлов — угломера, эксцентриков, пневмокомпенсаторов — от строительной пыли и влаги работать следует строго под навесом или в закрытом помещении.
Реальная форма кровли редко совпадает с чертежами на сто процентов. Усадка каркаса, мелкие ошибки на прошлых этапах, нестандартные скаты — всё это обычно всплывает прямо во время монтажа, когда бригада уже на крыше с рулеткой. Если заказать доборные элементы заранее по проекту, при любых расхождениях придётся либо криво подрезать готовые детали на месте, либо оформлять новый заказ и снова ждать поставку. Листогиб на строительной площадке снимает эту проблему.
Замерщик фиксирует фактические размеры, а мастер на станке тут же делает деталь нужной длины и формы. Любая ошибка в проекте не останавливает стройку, а становится обычным рабочим моментом, который решается за несколько минут.
Конструктивные особенности оборудования, снижающие издержки на брак
При гибке листового металла ошибка стоит дорого — вы теряете не только лист. Вы тратите время на повторный раскрой и усложняете работу монтажнику, который и так спешит сдать объект. При этом сама конструкция станка может либо подталкивать к ошибкам, либо исключать брак за счёт продуманной механики. Разберём четыре узла, от которых напрямую зависит качество будущих изделий.
1. Равномерный прижим по всей длине заготовки.
Самая неприятная проблема ручных станков — недогиб металла по центру.
2. Интегрированная система контроля углов.
Повторяемость угла сгиба — то, что отличает качественное серийное производство доборных элементов от штучной кустарной работы. Встроенные угломеры на раме станка позволяют оператору видеть текущий угол гибки, не прибегая к транспортиру и не полагаясь на глазомер. Это особенно важно, когда партия состоит из десятков одинаковых планок: без объективного контроля первая деталь и тридцатая начнут отличаться на градус-два, а на кровле такая погрешность накопится в видимый перекос всей конструкции. Угломер исключает человеческие ошибки на этом этапе и превращает примерную оценку на глаз в точное число, которое легко запомнить и повторить на следующей детали.
3. Повторяемость операций без разметки на каждой заготовке.
Регулируемые ограничители подачи решают задачу, которая при ручной гибке съедает массу времени — разметку каждой заготовки. Один раз выставленный упор фиксирует положение листа относительно линии гиба, и все последующие детали серии подаются в станок с одинаковым результатом. Ни карандаша, ни рулетки, ни повторных измерений. Для мастера, который делает пятьдесят одинаковых капельников или отливов за смену, это разница между монотонной рутиной с постоянным риском ошибиться на миллиметр и быстрым конвейерным процессом, где точность заложена в саму механику подачи.
4. Раскрой без заусенцев и повреждения покрытия.
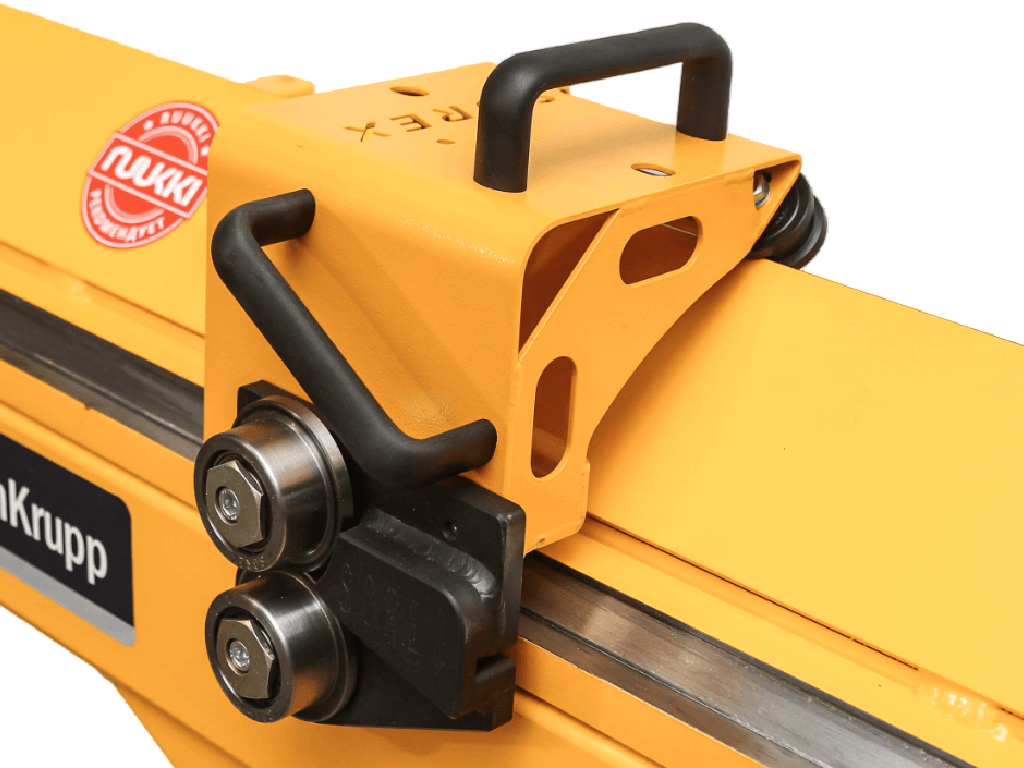
Сохранение защитного полимерного или цинкового слоя при резке металла — отдельная проблема. Обычная болгарка режет абразивным кругом, который сильно нагревает край и оставляет острые заусенцы. Проблема не только во внешнем виде заготовки. Перегретый край быстро теряет защиту от ржавчины, а острые заусенцы царапают соседние заготовки. Роликовый нож выполняет раскрой без трения и нагрева: получается ровный рез с сохранением лакокрасочного покрытия. Кровельный элемент прослужит долго, без ранней коррозии по кромке, которая на практике часто становится точкой начала разрушения листа.
Каждый из этих четырёх узлов решает конкретную задачу, но вместе они создают оборудование, где брак заготовок становится скорее исключением, чем статистической нормой.
Вернуться к статьям