




Точение длинных деталей на настольном токарном станке: центры, люнет и правильная поддержка заготовки
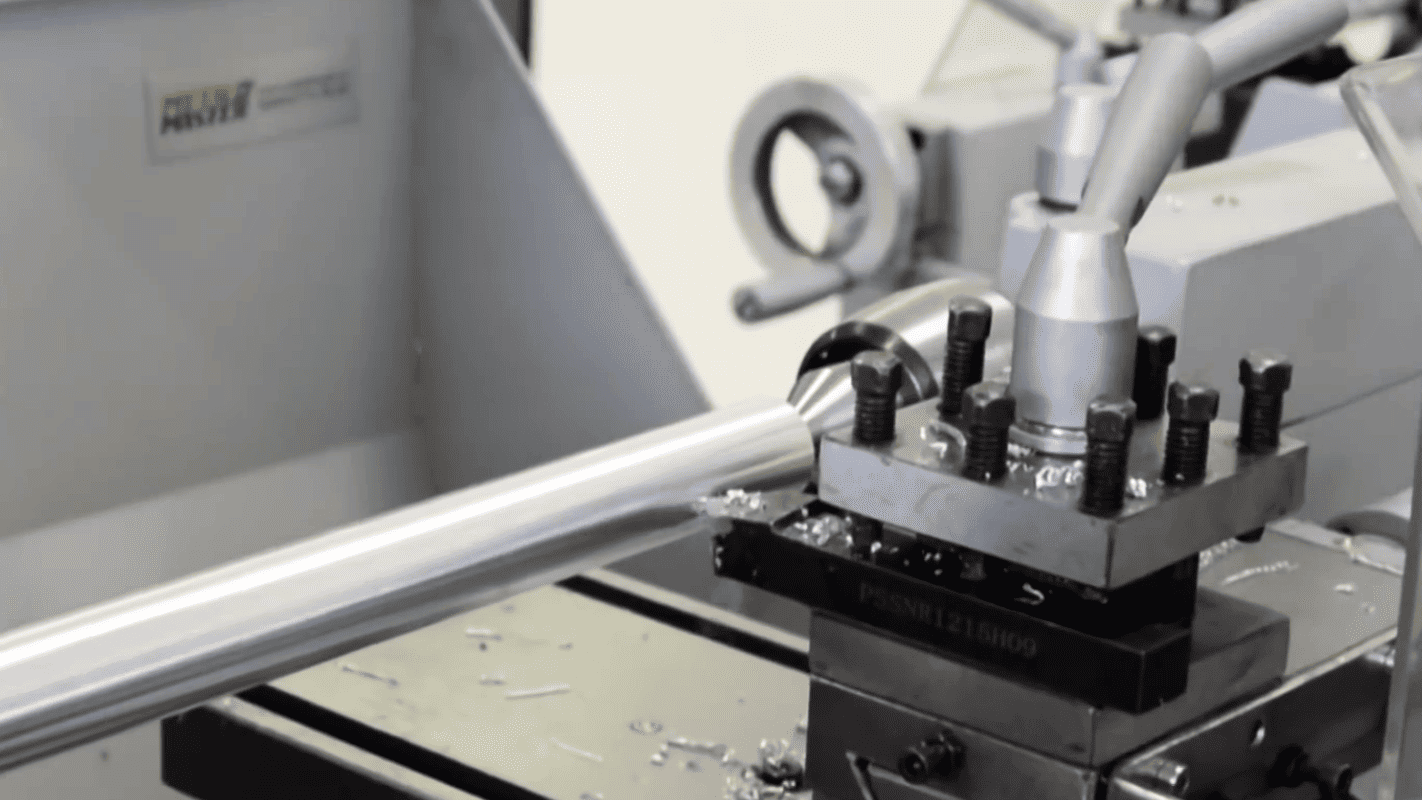
Обработка длинных заготовок на настольном токарном станке — это не просто увеличенная версия обычного точения. Как только длина детали начинает превышать её диаметр примерно в десять раз, в работу вступает физика: под давлением резца заготовка прогибается в средней части, даже если на глаз это незаметно. В результате появляются вибрации, поверхность теряет чистоту, вместо ровного цилиндра получается конусность или «бочка», а биение многократно усиливается.
Чтобы избежать брака, используют проверенную схему: базирование в центрах, поддержку люнетом и грамотную последовательность проходов. Ниже — практический разбор для тех, кто работает с длинными валами на компактном токарном станке, включая модели класса METALMASTER MML 250x550 (2550).
Базирование в центрах — основа для длинных деталей
Самый надёжный способ обработки длинной заготовки — установить её между двумя центрами. В этом случае деталь фиксируется не патроном, а конусными упорами, которые задают точную ось вращения.
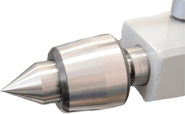
Передний центр обычно неподвижный. Он устанавливается в конус Морзе шпинделя и служит базой. Задний центр чаще всего вращающийся — так меньше трения и нагрева в зоне контакта.
Но точность всей операции начинается с подготовки торцов. На каждом торце нужно найти центр, накернить его и обработать центровочным сверлом. Обычная засверловка здесь не подойдёт: важно получить коническое отверстие с углом, который точно соответствует углу центра. Только тогда обеспечивается плотное прилегание, равномерное распределение нагрузки и строгая соосность.
После подготовки заготовку ставят между центрами. Заднюю бабку подводят к торцу и фиксируют на станине, а маховиком выдвигают пиноль, создавая нужный осевой поджим. Усилие должно быть достаточным, чтобы выбрать люфт, но не чрезмерным — иначе можно деформировать деталь или перегрузить подшипники вращающегося центра.
Так как заготовка не зажата в патроне, вращение передаётся через поводковый хомутик. Он крепится у передней бабки и зацепляется за поводковый патрон. Перед началом резания обязательно проверяют биение индикатором — это помогает убедиться, что установка выполнена правильно.
Люнет: когда без него не обойтись
Если центры удерживают заготовку за торцы, то люнет решает проблему длины. Это дополнительная опора, которая крепится на станине и воспринимает радиальное усилие резания. Без люнета резец отжимает длинный вал, появляются вибрации, «бочка» вместо цилиндра и заметно падает чистота поверхности.
Люнет создаёт третью точку опоры и повышает жёсткость системы. Различают два основных типа:
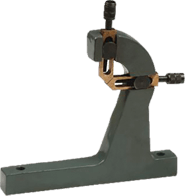
- Неподвижный (стационарный) люнет — жёстко крепится к направляющим станины. Его используют для локальных операций: подрезки торца, сверления центрального отверстия на свободном конце или проточки отдельного участка.
- Подвижный люнет — устанавливается на суппорт и перемещается вместе с резцом. Он нужен, когда обрабатывается вся длина тонкого вала за один проход.
На настольном станке люнет становится необходимостью при большом отношении длины к диаметру. Но ставить его на черновую поверхность нельзя. Сначала нужно проточить короткую опорную шейку — идеально гладкий и строго цилиндрический участок. Именно по нему будет работать люнет.
После установки оснастки на станину регулируемые кулачки — обычно их три — аккуратно подводят к опорной шейке. Их задача не зажать деталь, а лишь компенсировать давление резца. Чрезмерный поджим сам приведёт к деформации и браку.
Как выбрать вращающийся центр для задней бабки
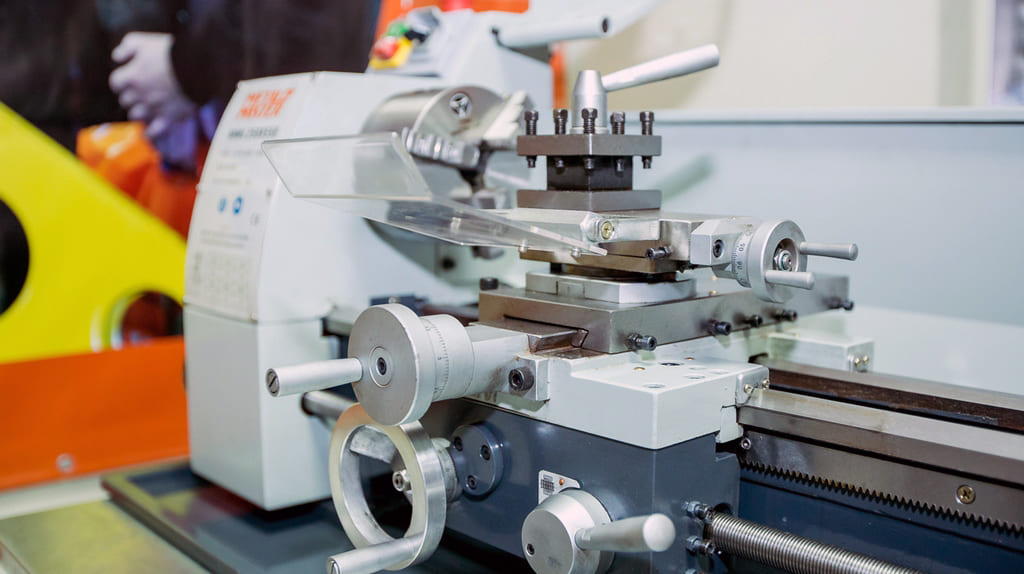
Главное преимущество вращающегося центра заложено в конструкции: его рабочая часть вращается вместе с заготовкой благодаря подшипниковому узлу. Трение скольжения исчезает, нагрев в точке опоры снижается, появляется возможность работать на высоких оборотах, а точность базирования становится стабильнее.
При выборе такого центра стоит смотреть на несколько параметров.
Соответствие конусу Морзе. Это базовый критерий совместимости. От него зависит надёжная фиксация без люфтов и биений.
Конструкция подшипникового узла. Это сердце вращающегося центра. Простые модели могут иметь один-два радиальных подшипника. Более серьёзные и силовые версии оснащаются комбинацией радиальных и упорных подшипников. Такая схема лучше воспринимает и радиальные нагрузки от массы детали и резца, и осевое давление пиноли. Качество подшипников напрямую влияет на биение центра, а значит — на чистоту и геометрию обработанной поверхности.
Допустимые нагрузки и точность. Производитель указывает максимальную массу заготовки и предельную частоту вращения. Игнорировать эти данные нельзя: перегрузка ведёт к износу подшипников и потере точности. Для тяжёлых или несбалансированных заготовок выбирают усиленные модели.
Техника точения длинных деталей
Длинная заготовка обладает собственной гибкостью, поэтому под действием сил резания она неизбежно прогибается и вибрирует. Чтобы получить точный цилиндр, нужна жёсткость системы и выверенная последовательность операций.
Первый этап — черновая обточка у задней бабки. Заготовка поджата вращающимся центром, а обработка ведётся от него в сторону патрона на небольшую длину. Так используется максимальная жёсткость системы «патрон — задняя бабка» на коротком плече. Здесь можно снять основной слой металла без серьёзных деформаций. На этом же участке формируют опорную шейку — гладкую и строго цилиндрическую базу для будущего люнета.
Второй этап — установка люнета. Подвижный или неподвижный, он работает как промежуточная опора и гасит колебания в средней части вала. Кулачки аккуратно подводят к опорной шейке, не повреждая поверхность. После фиксации люнета можно безопасно обрабатывать среднюю часть заготовки, которая раньше была недоступна из-за риска прогиба. Продольная автоматическая подача на этом этапе помогает снимать металл равномерно и получать однородную поверхность.
Третий этап — чистовое точение. Когда основная масса материала уже удалена, а заготовка закреплена с двух сторон и поддержана посередине, выполняют финишный проход с небольшой глубиной резания. Здесь особенно важен контроль размеров микрометром в нескольких точках по всей длине.
Такой методичный подход — от черновой обработки короткого участка до чистового прохода с люнетом — позволяет получать длинные детали высокой точности даже на настольном токарном станке. Главное — не пытаться форсировать процесс и помнить: длинный вал не прощает пренебрежения к жёсткости, опорам и последовательности операций.
Если вам необходима консультация или помощь в подборе оборудования для металлообработки пишите info@metalmaster.ru или звоните +7(495) 737-08-80. Мы с радостью вам подскажем и поможем с выбором.
Вернуться к статьям