




Один токарный станок годами снимает толстую стружку и не теряет точность. Другой — стоит дать ему серьёзную нагрузку, начинает вибрировать, дробить поверхность и «съедать» резцы один за другим. Причина не всегда в материале заготовки или опыте токаря. Часто всё упирается в станину.
Во время резания резец давит на деталь, деталь — на резец, и этот силовой поток через шпиндель, суппорт и направляющие уходит в основание станка. Чем крупнее заготовка и глубже проход, тем мощнее нагрузка. Если станина не может её принять и погасить, станок начинает «играть»: микроотклонения накапливаются, инструмент теряет стабильное положение, появляется вибрация. Так возникает дробление — тот самый рифлёный след на поверхности. Это не только брак детали, но и ускоренный износ оборудования.
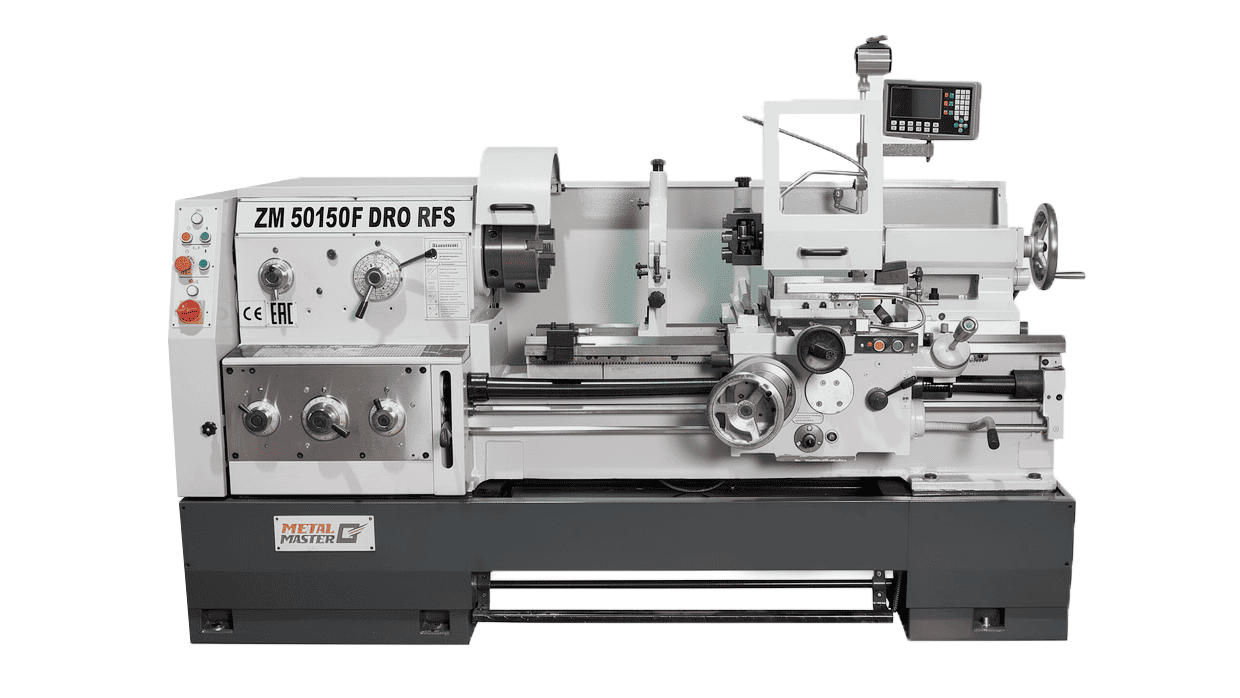
Станина — несущая основа токарного станка. Передняя бабка, задняя бабка, суппорт с резцедержателем — всё это опирается на неё и работает ровно настолько хорошо, насколько сама станина сопротивляется деформации. Масса, ширина основания, внутренние рёбра жёсткости, качество отливки — эти факторы вместе определяют, сможет ли станок работать в тяжёлых режимах или ему останутся только лёгкие проходы с минимальной подачей.
При черновой обработке, когда нужно быстро убрать большой припуск с крупной заготовки, нагрузки возрастают кратно. Здесь уже недостаточно просто «крепкого» корпуса. Нужна конструкция, которая гасит динамические удары. Когда резец входит в металл с неравномерным припуском, по литейной корке или твёрдым включениям, каждый такой момент — короткий, но мощный импульс. Жёсткая станина его принимает и рассеивает. Слабая — передаёт дальше: в направляющие, шпиндельный узел, инструмент.
Из чего складывается прочность надёжной станины
Сварной корпус из стального проката на бумаге выглядит выгодно. Сталь прочнее чугуна на разрыв, её проще варить, заготовка дешевле. Логика понятна, но для точного станкостроения она не работает.
Чугун гасит колебания принципиально иначе. В его структуре есть графитовые включения — пластинчатые или сфероидальные вкрапления, распределённые по всему объёму. Когда волна вибрации проходит через такой материал, она натыкается на эти включения, рассеивается и теряет энергию. Серый чугун поглощает колебания в несколько раз эффективнее конструкционной стали того же сечения. Для станка это означает чистоту поверхности, стойкость резца и стабильность размеров детали.
В зонах сварных швов металл имеет изменённую структуру: термически затронутые участки, внутренние напряжения, локальную твёрдость и неоднородную плотность. Стальная конструкция охотнее резонирует — она передаёт колебания от двигателя и резания через весь корпус, вместо того чтобы их рассеивать. На низких оборотах разница почти незаметна. При тяжёлом резании или высоких скоростях она становится критичной.
Цельнолитая станина из качественного серого чугуна — это монолит без швов, без зон термического влияния и без внутренней анизотропии. Каждый кубический сантиметр материала работает одинаково. Именно поэтому промышленные токарные станки до сих пор получают чугунные основания, несмотря на обилие современных конструкционных материалов и технологий сварки.
Геометрия жёсткости: направляющие и внутренняя структура
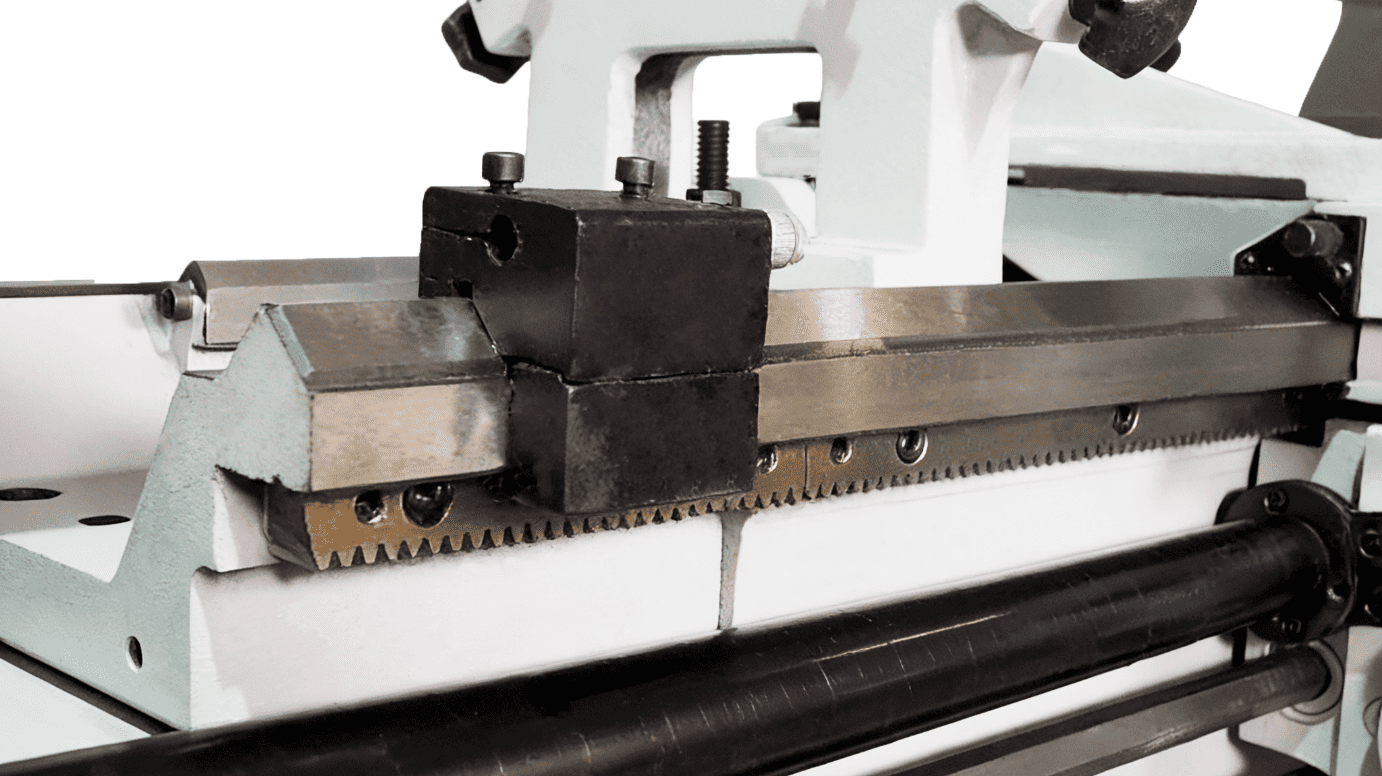
Первый параметр, на который смотрят конструкторы, — ширина базы направляющих. Чем больше расстояние между опорными поверхностями, тем устойчивее система к опрокидывающим моментам. Суппорт токарного станка всегда несёт нагрузку, которая редко приложена точно по центру: инструмент давит в сторону, заготовка создаёт крутящий момент, консольные вылеты усиливают эффект. Широкая база противостоит этим силам. Узкие направляющие экономят металл и упрощают отливку, но расплачиваться за это приходится точностью под нагрузкой.
Внутри грамотно спроектированной станины скрыта целая инженерная архитектура. Простая коробчатая секция — стенки и горизонтальные перемычки — неплохо работает на сжатие и изгиб в одной плоскости, но плохо сопротивляется кручению. Диагональные рёбра жёсткости меняют картину. Они связывают противоположные стенки под углом и создают треугольные ячейки — геометрически самые стабильные формы при переменных нагрузках. Когда суппорт движется вдоль станины и создаёт скручивающее усилие, диагональные рёбра перераспределяют его по всему сечению, не давая корпусу деформироваться. Без них даже массивная отливка будет «гулять» при тяжёлом резании, и этот микронный изгиб сразу отразится на обработанной поверхности.
Надёжная станина обычно сочетает несколько типов рёбер: поперечные — против вертикальных нагрузок, диагональные — против кручения, продольные — для сохранения геометрии направляющих по всей длине. Такой внутренний каркас при правильном расчёте даёт высокую жёсткость без пропорционального роста массы. У хорошо спроектированной чугунной станины с развитой ребристой структурой этот показатель заметно лучше, чем у простой толстостенной отливки того же веса.
Снятие остаточных напряжений: почему чугун должен «отлежаться»
Отливка вышла из формы. Металл остыл, геометрия выдержана, размеры в допуске. Казалось бы, можно обрабатывать и собирать. Но именно здесь начинается процесс, который отличает добросовестного производителя от того, кто экономит на качестве.
Когда жидкий чугун затвердевает, разные части отливки остывают с разной скоростью. Тонкие стенки — быстрее, массивные узлы — медленнее. Поверхностные слои твердеют и сжимаются раньше, чем сердцевина. Внутри монолита формируется система замороженных напряжений: одни зоны как будто тянут, другие давят, и всё это уравновешено в статике. Отливка выглядит целой и ведёт себя нормально — пока её не начинают обрабатывать.
Снятие слоёв металла при черновой и чистовой обработке нарушает это хрупкое равновесие. Напряжения перераспределяются, материал стремится занять новое положение. Результат — деформация. Станина, идеально прямая сразу после обработки, через несколько месяцев эксплуатации начинает уводить. Направляющие теряют прямолинейность. Геометрия станка медленно, но необратимо уходит за допустимые пределы.
Решение — естественное старение. Это просто время. Отливку оставляют на открытом воздухе на срок от года до нескольких лет, в зависимости от массы и назначения детали. Сезонные перепады температур, влажности, солнечная нагрузка медленно и равномерно снимают внутренние напряжения. Металл сам приходит в равновесное состояние без внешнего вмешательства. Дорого по времени, но дёшево по технологии.
Искусственное старение — термообработка в печи — делает то же самое быстрее. Отливку медленно нагревают до нескольких сотен градусов, выдерживают несколько часов и так же медленно охлаждают. Здесь важна скорость нагрева и охлаждения: слишком быстро — и процесс создаст новые напряжения вместо снятия старых. Правильно проведённый отжиг даёт результат, близкий к многолетней естественной выдержке.
Иногда оба метода совмещают: предварительный отжиг после литья, затем несколько месяцев на открытом воздухе, затем финальная механическая обработка. Такой подход максимально ответственный, и он напрямую отражается на стабильности станка спустя годы непрерывной работы.
Станок, станина которого прошла полноценное старение, сохраняет точност геометрии на протяжении всего срока службы. Не нужно периодически восстанавливать геометрию из-за ухода направляющих. Инвестиция в правильно подготовленный металл на этапе производства возвращается годами стабильной работы.
Сумма деталей
Прочность станины — не одно решение, а результат нескольких взаимосвязанных факторов. Правильный материал с нужными демпфирующими свойствами. Геометрия, которая противостоит реальным нагрузкам, а не только выглядит массивно. Внутренняя структура, превращающая отливку в объёмный силовой каркас. И время — или его технологический эквивалент, — потраченное на снятие напряжений до начала механической обработки.
Когда все эти элементы собраны вместе, станина перестаёт быть только основанием. Она становится фундаментом точности.
Если вам необходима консультация или помощь в подборе оборудования для металлообработки пишите info@metalmaster.ru или звоните +7(495) 737-08-80. Мы с радостью вам подскажем и поможем с выбором.
Вернуться к статьям